Kiến thức in 3D, Mẹo in 3D
Infill là gì? Cách chọn mật độ và kiểu infill khi in 3D
Th10
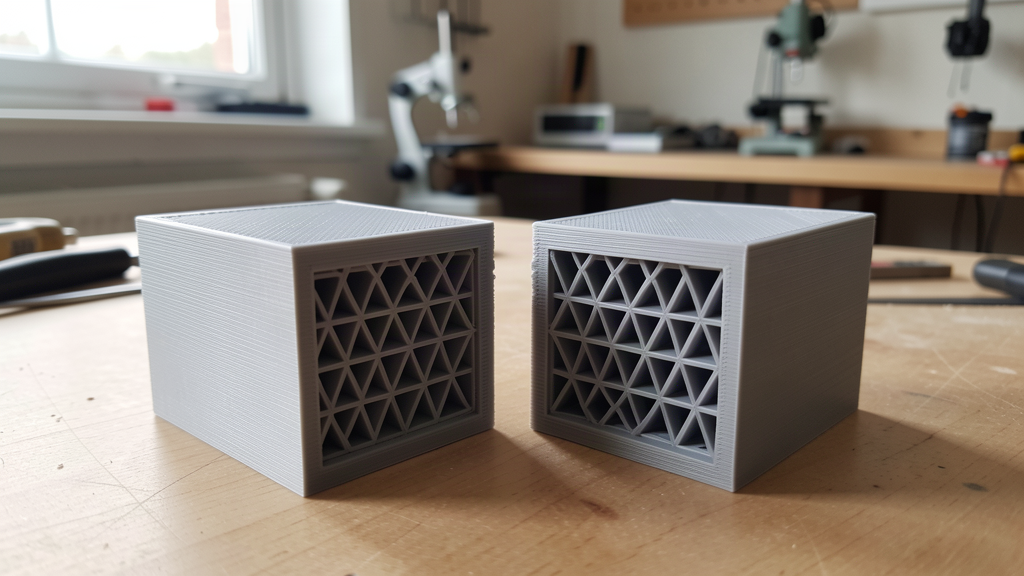
Infill là phần “ruột” nằm bên trong sản phẩm in 3D, ở giữa lớp vỏ ngoài và các lớp đáy — phần mà bạn hầu như không nhìn thấy nhưng lại quyết định sản phẩm nặng bao nhiêu, cứng cầm lên ra sao và tốn bao nhiêu filament. Chọn ruột dày cho một tượng decor là lãng phí, còn để ruột thưa quá cho một chiếc khay cầm bút hằng ngày thì sản phẩm nhanh bị ọp ẹp. Bài này giải thích cách infill hoạt động, mật độ phù hợp cho từng loại đồ và kiểu ruột nào đáng dùng.
Infill nằm ở đâu trong một sản phẩm in 3D?
Máy in 3D FDM không in đặc cả khối. Với từng lớp, đầu phun đi theo đường viền ngoài để tạo vỏ, rồi đi thêm vài lớp đặc ở đáy và trên cùng để tạo mặt. Phần thể tích còn lại bên trong được lấp bằng các đường nét rời — chính là infill.
Tỷ lệ phần trăm bạn thấy trong phần mềm cắt (slicer) là mật độ ruột. Infill 20% nghĩa là khoảng một phần năm thể tích bên trong được lấp bằng nhựa, phần còn lại là khoảng trống. Con số này không nói trực tiếp lên độ bền của sản phẩm, vì lực tác động thường do vỏ chịu trước.
Không in đặc cả khối cũng không phải vì lười. Ruột kín đặc làm sản phẩm nặng hơn nhiều, thời gian in tăng gấp nhiều lần ở khối lớn, và với nhựa như ABS thì chênh lệch co ngót giữa ruột đặc và vỏ còn dễ đẩy sản phẩm vào tình trạng cong vênh. Với đa số sản phẩm, ruột vừa đủ kết hợp vỏ dày hợp lý cho kết quả tốt hơn là in đặc.
Mật độ ruột bao nhiêu là đủ cho từng loại sản phẩm?
Không có con số đúng cho mọi sản phẩm, nhưng có thể nhóm theo cách sản phẩm chịu lực. Sản phẩm trưng bày gần như không chịu lực, đồ dùng hằng ngày chịu lực nhẹ lặp lại, còn chi tiết kỹ thuật có thể phải đỡ cả ký. Nhóm trước khi đặt số giúp việc chọn mật độ nhanh hơn nhiều so với kiểu thử “20% cho an toàn”.
| Loại sản phẩm | Mật độ gợi ý | Vì sao chọn mức này |
|---|---|---|
| Tượng, decor để bàn, mô hình trưng bày | 8–15% | Cần đúng hình dáng và bề mặt, phần ruột gần như không chịu lực |
| Khay, hộp, ống cắm bút, đồ sắp xếp | 15–25% | Chịu lực hằng ngày nhẹ, ưu tiên độ cứng vững mà không kéo dài thời gian in quá mức |
| Giá đỡ, kệ nhỏ, chi tiết phải đỡ nặng | 25–40% | Ruột dày đi kèm vỏ nhiều lớp để chống lún và cong |
| Khớp, đệm, chi tiết dẻo từ TPU | 8–15% | Giữ độ đàn hồi; ruột kín đặc làm chi tiết cứng đờ |
| Khuôn, chi tiết kỹ thuật cần đặc | 60–100% | Chỉ dùng khi thật sự cần, tăng rõ rệt khối lượng và thời gian in |
Bảng trên là thông lệ chọn cấu hình phổ biến, không phải định mức bắt buộc. Một chiếc lọ hoa mỏng đặt trong nhà và một chiếc chậu cây lớn đặt ngoài nắng cùng thuộc nhóm decor nhưng nhu cầu thực tế khác nhau. Khi nghi ngờ, in thử một bản nhỏ hoặc một phần của sản phẩm rồi đánh giá bằng tay trước khi chốt cấu hình.
Vì sao tăng vỏ thường hiệu quả hơn tăng ruột?
Với lực bẻ cong, phần vật liệu nằm xa trục nhất chịu việc nhiều nhất — đó là vỏ, không phải ruột. Tăng số vòng vỏ (perimeter) ở cùng một mật độ ruột thường nâng độ cứng rõ hơn so với tăng mật độ ruột cùng mức, và cũng chỉ tốn thêm một vòng nhựa trên mỗi lớp. Đây là lý do các chi tiết cần vững như giá đỡ hay laptop stand thường được cấu hình vỏ dày trước, ruột sau.
Ruột dày vẫn có vai trò của nó: chống lún mặt trên khi bạn đặt vật nặng giữa mặt phẳng, giữ khoảng cách giữa hai lớp vỏ, và cho cảm giác đầm tay khi gõ vào. Cân bằng cả hai mới tạo ra sản phẩm tốt, thay vì dồn mọi con số vào một thiết lập duy nhất.
Các kiểu infill phổ biến và nên dùng khi nào
Phần mềm cắt cho hàng chục mẫu ruột, nhưng thực tế chỉ vài kiểu chiếm phần lớn sản phẩm:
- Grid và Lines: các đường thẳng đơn giản, in nhanh, ổn định với sản phẩm nhỏ. Grid tạo lưới giao nhau trong cùng một lớp nên cần chú ý khi khoảng cách nét quá dày.
- Gyroid: đường sóng liên tục không có điểm giao cắt, phân bố lực theo nhiều hướng và thường được nhiều maker chọn làm mặc định vì cân bằng giữa tốc độ và độ bền đa hướng.
- Honeycomb: kiểu tổ ong ổn định, nhưng đầu phun đổi hướng liên tục nên chậm hơn grid ở cùng mật độ.
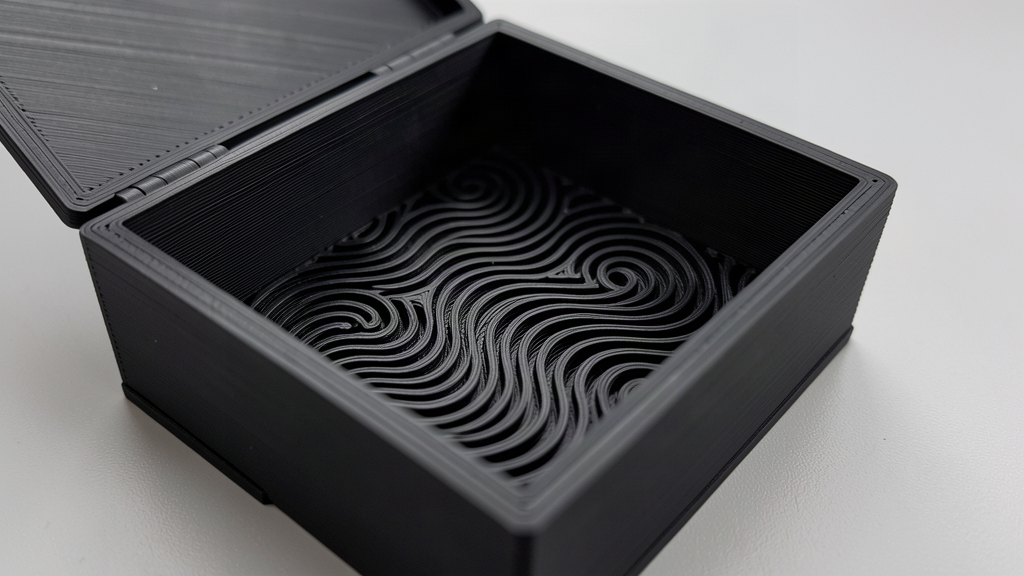
- Concentric: các vòng đồng tâm quanh viền, hợp chi tiết cần uốn cong nhẹ hoặc phần in từ nhựa dẻo vì cấu trúc theo dáng ngoài hơn là lấp đầy.
- Solid / 100%: ruột kín đặc, chỉ dành cho chi tiết kỹ thuật cần chắc tuyệt đối; hầu hết sản phẩm tiêu dùng không cần.
Chi tiết hình học cũng ảnh hưởng. Sản phẩm có mặt trên rộng cần ruột dày hơn để đỡ mặt, trong khi tượng có chân mảnh và thân đầy thì ruột dày ở toàn khối gần như vô ích. Nhiều phần mềm cắt cho phép đặt mật độ theo từng vùng (modifiers), hữu ích khi chỉ vùng đế cần cứng.
Infill dày ảnh hưởng chi phí và thời gian in thế nào?
Mật độ ruột là một trong những yếu tố quyết định lượng filament nhiều nhất, cùng với số vòng vỏ và chiều cao lớp. Từ 15% lên 30% ở một sản phẩm khối trung bình có thể làm thời gian in tăng thêm chục phút tới cả giờ tùy hình dạng, khối lượng nhựa tăng theo tương tự. Với đơn hàng một sản phẩm, khác biệt nhỏ; với lô hàng vài chục chiếc, cộng dồn lại thành chi phí đáng kể.
Vì vậy, tăng ruột cần có lý do rõ: sản phẩm phải đỡ vật nặng, phải đầm tay khi gõ, hoặc phải chịu sự quậy phá của trẻ nhỏ. Ngược lại, hạ ruột xuống mức thấp nhất mà sản phẩm vẫn cứng là một trong những cách tiết kiệm filament khi in 3D hiệu quả nhất mà không làm chi tiết yếu đi.
Một lưu ý nhỏ: ruột dày không phải lúc nào cũng bền hơn. Nếu lực chính là bẻ cong hoặc xoắn, thêm vỏ cho kết quả tốt hơn; nếu lực là đè thẳng xuống giữa mặt phẳng, ruột mới phát huy tác dụng. Xác định cách sản phẩm được sử dụng trước khi chỉnh số.
Thiết lập đi kèm quyết định sản phẩm trông thế nào
Ruột tốt nhưng mặt xấu thì sản phẩm vẫn kém giá trị. Ba thiết lập luôn đi cùng mật độ ruột:
- Lớp vỏ trên và dưới (top/bottom shell): đủ dày để đường ruột không lòi ra mặt. Nếu mặt trên thấy vân lưới mờ, vỏ trên mỏng là nguyên nhân thường gặp nhất.
- Mức chồng lấn ruột–vỏ (infill overlap): giúp ruột bám vào vỏ thay vì hai phần rời rạc. Thiết lập quá cao làm bề mặt ngoài gợn theo đường ruột.
- Chiều cao lớp (layer height): ảnh hưởng cả độ mịn lẫn thời gian in, nên cân cùng lúc với mật độ ruột thay vì chỉnh riêng lẻ. Nếu chưa rành khái niệm này, đọc bài layer height là gì và cách chọn chiều cao lớp in 3D.
Diện mạo bề mặt — đường seam, vân thành, mặt trên phẳng hay gợn — phụ thuộc nhiều hơn vào cấu hình vỏ và chất lượng lớp đầu tiên so với ruột. Ai đang đau đầu về độ mịn nên xem bài cách cải thiện bề mặt in 3D FDM để xử lý đúng chỗ, thay vì dồn công sức vào ruột.
Ghi chú từ Xưởng 3D
Khi nhận đơn in, xưởng quyết định cấu hình theo công năng trước, màu sắc sau. Tượng và decor để bàn luôn ưu tiên bề mặt: vỏ đủ dày, ruột thưa, phần chi phí tiết được dồn vào chất lượng mặt. Đồ dùng bàn làm việc như khay, hộp, giá đựng bàn làm việc thì ngược lại: chịu lực hằng ngày nên vỏ dày và ruột trung bình, chấp nhận in lâu hơn một chút.
Máy H2C của xưởng in nhiều loại nhựa trong một lần in — PLA, PETG cho phần nhựa thông dụng, TPU cho phần dẻo, cùng các nhựa kỹ thuật và nhựa hỗ trợ tách rời — nên cùng một sản phẩm có thể kết hợp thân nhựa cứng và khớp dẻo; cấu hình cho từng phần nhựa được đặt riêng trong phần mềm cắt. Với chi tiết cần vừa thiết bị thật, xưởng in thử bản nhỏ trước để chốt cấu hình, tránh in cả lô rồi mới phát hiện mặt trên lún hoặc khớp cứng quá tay.
Khi đặt in theo yêu cầu, ai quyết định mật độ ruột?
Nếu bạn gửi file đã cắt sẵn cấu hình, xưởng in theo file trừ khi phát hiện điểm bất hợp lý — ví dụ ruột 100% cho một tượng trưng bày. Nếu file chỉ là hình học (STL/3MF chưa cắt), mật độ ruột và số vỏ do xưởng đề xuất theo sản phẩm: tượng decor, đồ dùng hay chi tiết kỹ thuật sẽ có cấu hình khác nhau. Bạn chỉ cần nói rõ sản phẩm dùng ở đâu, chịu gì, và có yêu cầu riêng về trọng lượng; việc còn lại xử lý theo.
Muốn gửi file hoặc ý tưởng để nhận báo giá, xem quy trình từ kiểm tra dữ liệu đến lúc thành phẩm được kiểm tra trước khi giao tại trang in 3D theo yêu cầu.
Câu hỏi thường gặp về infill
Infill 100% có cần thiết không?
Rất hiếm. Chỉ cần với chi tiết kỹ thuật chịu tải nặng hoặc cần cân nặng chuẩn như khuôn, thanh dẫn hướng. Với đa số sản phẩm, 100% ruột làm thời gian in và khối lượng tăng gấp nhiều lần mà độ bền không tăng tương ứng, vì lực vẫn do vỏ chịu trước.
Vì sao mặt trên sản phẩm in 3D lại thấy vân ruột?
Vì lớp vỏ trên chưa đủ dày để che đường ruột bên dưới, hoặc mức chồng lấn ruột–vỏ cao làm đường ruột lộ qua. Tăng thêm vài lớp vỏ trên thường xử lý được; các lỗi bề mặt như seam, vân thành có bài riêng để xử lý theo đúng thứ tự.
Kiểu infill nào tiết kiệm filament nhất?
Ở cùng mật độ, các kiểu phổ biến như grid, gyroid hay honeycomb dùng lượng nhựa gần nhau; khác biệt nằm ở tốc độ in và cách phân bố lực. Muốn tiết kiệm, hạ mật độ và chỉ nâng vỏ ở vùng chịu lực, thay vì đổi kiểu ruột qua lại.
Chuyển từ PLA sang PETG có cần đổi mật độ ruột không?
Nguyên tắc chọn mật độ theo công năng giữ nguyên cho cả hai vật liệu. Khác biệt chính nằm ở nhiệt độ, tốc độ và cách hậu kỳ, không phải ở tỷ lệ ruột. Một chiếc khay in bằng PLA hay PETG vẫn dùng cùng vùng mật độ nếu công năng giống nhau.
Tăng mật độ ruột có làm sản phẩm bền hơn?
Có, nhưng không đều. Ruột dày giúp mặt phẳng trên ít lún và sản phẩm đầm tay hơn; còn với lực bẻ cong, tăng vỏ cho hiệu quả cao hơn. Vì thế đừng nhìn một con số duy nhất: xác định lực tác động lên sản phẩm trước, rồi phân bổ cho vỏ và ruột.
Nhắc lại ba điều đáng nhớ: ruột không nhìn thấy nhưng quyết định cảm giác cầm; vỏ là hàng rào chịu lực đầu tiên; mật độ nên theo công năng — decor thưa, đồ dùng trung bình, chi tiết kỹ thuật dày. Nếu bạn cần khay, hộp, giá đỡ làm sẵn cho bàn làm việc, xem nhóm đồ dùng bàn làm việc in 3D của Xưởng 3D; nếu có file riêng, gửi qua trang dịch vụ ở trên để nhận tư vấn cấu hình trước khi in.
