Kiến thức in 3D, Mẹo in 3D
Cách chống cong vênh khi in 3D: xử lý warping từ lớp đầu
Th9
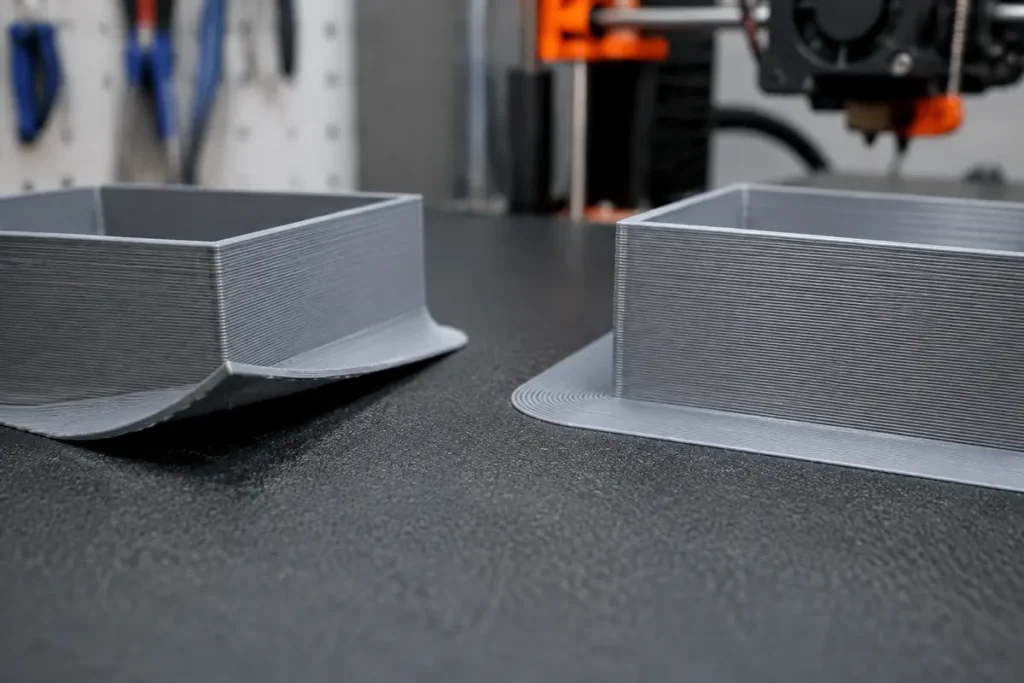
cách chống cong vênh khi in 3D cần được giải quyết theo mục tiêu của bản in, máy, vật liệu và dữ liệu quan sát được. Warping xảy ra khi co nhiệt tạo lực lớn hơn độ bám của chi tiết với bàn in. Góc nhọn và mẫu dài dễ tập trung ứng suất. Cách xử lý hiệu quả kết hợp lớp đầu đúng, nhiệt ổn định, hình học hợp lý và vật liệu phù hợp.
Nội dung được Xưởng 3D biên soạn từ tài liệu kỹ thuật và trang nguồn được dẫn ở cuối bài, cập nhật ngày 06/09/2026. Các thông số là điểm khởi đầu; hãy ưu tiên profile chính thức của máy/vật liệu và thử trên mẫu nhỏ.
Cách chống cong vênh khi in 3D
Ý định tìm kiếm: Người đọc gặp góc mẫu nhấc khỏi bàn hoặc nứt lớp và cần xác định nguyên nhân co nhiệt.
- Bàn sạch và lớp đầu đều là nền tảng trước khi thêm brim.
- Luồng gió lạnh trực tiếp có thể làm một phía co nhanh hơn.
- Brim tăng diện tích neo quanh đáy; mouse ears tập trung ở góc dễ nhấc.
- Vật liệu co nhiều có thể cần buồng kín theo khuyến cáo của nhà sản xuất máy và filament.
Quy trình thực hiện từng bước
- Kiểm tra lớp đầu trên toàn bàn và vệ sinh đúng loại bề mặt.
- Dùng nhiệt độ bàn trong profile vật liệu đã kiểm chứng.
- Tránh quạt phòng hoặc điều hòa thổi trực tiếp.
- Thêm brim/mouse ears cho góc và chân nhỏ.
- Nếu vẫn lỗi, giảm kích thước từng phần, bo góc hoặc đổi hướng đặt.
Cách đọc kết quả và điều chỉnh
Ghi lại profile ban đầu, ảnh mẫu kiểm tra và đúng một thay đổi ở mỗi lần thử. Nếu thay đồng thời nhiệt độ, tốc độ và lưu lượng, bạn sẽ không biết yếu tố nào tạo ra kết quả. Khi lỗi thay đổi theo vị trí trên bàn, hãy kiểm tra cơ khí và bề mặt; khi lỗi lặp theo hình học của mẫu, hãy xem hướng đặt, support và đường chạy trong preview.
Những dấu hiệu thường gặp
- Một góc bong: kiểm tra vùng bàn tương ứng và luồng gió.
- Toàn bộ đáy co: xem nhiệt, vật liệu và diện tích đáy.
- Nứt giữa các lớp: môi trường quá lạnh hoặc nhiệt đầu phun/liên kết lớp chưa phù hợp.
Checklist trước khi in bản đầy đủ
- Đúng máy, đầu phun, tấm bàn và vật liệu trong slicer.
- Filament được bảo quản phù hợp; bàn in sạch và lắp đúng.
- Preview không có lớp lơ lửng hoặc vùng support bất thường.
- Đã kiểm tra kích thước, dung sai và hướng chịu lực.
- Đã in mẫu thử cho vùng có rủi ro cao.
Câu hỏi thường gặp
Keo có hết warping không?
Keo chỉ hỗ trợ bám hoặc làm lớp phân cách trên một số tấm; ứng suất nhiệt quá lớn vẫn có thể kéo cong cả tấm mỏng.
PLA có cần enclosure?
Thông thường PLA không cần buồng kín nóng; enclosure quá nóng còn có thể ảnh hưởng làm mát. Hãy theo hướng dẫn máy và vật liệu.
Brim rộng bao nhiêu?
Bắt đầu theo profile slicer và tăng vừa đủ sau test; không có một giá trị chung cho mọi mẫu.
Bài viết liên quan
- Cách giảm stringing khi in 3D PLA và PETG: kiểm tra theo đúng thứ tự
- 10 cách tiết kiệm filament khi in 3D mà không làm yếu chi tiết
- Cách cải thiện bề mặt in 3D FDM: seam, top layer và vân thành
Nguồn tham khảo và phạm vi nội dung
Thông tin giấy phép được ghi theo trạng thái trang nguồn tại thời điểm biên soạn. Người tải nên mở lại trang gốc để kiểm tra phiên bản và điều kiện hiện hành. Xưởng 3D không tuyên bố tác giả nguồn chứng thực cho bài viết.
