Hướng dẫn, Kiến thức in 3D
Cách căn chỉnh lớp đầu tiên khi in 3D: quy trình kiểm tra từng bước
Th9
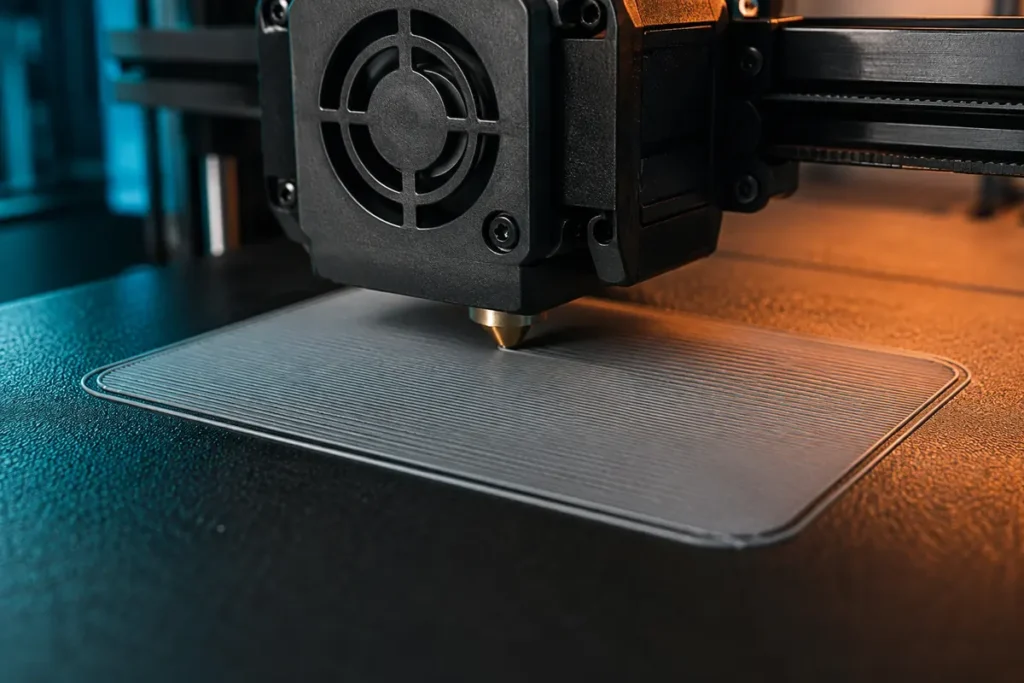
cách căn chỉnh lớp đầu tiên khi in 3D cần được giải quyết theo mục tiêu của bản in, máy, vật liệu và dữ liệu quan sát được. Lớp đầu tiên quyết định mô hình có giữ đúng vị trí trong nhiều giờ tiếp theo hay không. Khi đường nhựa rời nhau, đầu phun kéo sợi hoặc bề mặt bị cào, đừng tăng keo bám ngay; hãy xác định vấn đề nằm ở độ sạch bàn in, cân bàn, Z offset hay lưu lượng.
Nội dung được Xưởng 3D biên soạn từ tài liệu kỹ thuật và trang nguồn được dẫn ở cuối bài, cập nhật ngày 06/09/2026. Các thông số là điểm khởi đầu; hãy ưu tiên profile chính thức của máy/vật liệu và thử trên mẫu nhỏ.
Cách căn chỉnh lớp đầu tiên khi in 3D
Ý định tìm kiếm: Người đọc đang gặp lớp đầu không đều, không bám hoặc bị ép quá sát và cần một quy trình xử lý có thứ tự.
- Để bàn in nguội rồi vệ sinh theo hướng dẫn của nhà sản xuất bề mặt; dầu từ tay có thể làm giảm độ bám.
- Chạy cân bàn và hiệu chỉnh theo đúng quy trình của máy trước khi chỉnh thủ công.
- Quan sát các đường nhựa: chúng cần chạm nhau, không có khe lớn và cũng không bị đầu phun cào thành gờ.
- Chỉ thay đổi một biến mỗi lần và in miếng kiểm tra nhỏ để biết thay đổi nào có tác dụng.
Quy trình thực hiện từng bước
- Xác nhận đúng loại bàn in và đúng nhiệt độ vật liệu trong slicer.
- Làm sạch bề mặt, lắp tấm bàn đúng vị trí và kiểm tra không có vụn nhựa phía dưới.
- Chạy home, cân bàn tự động hoặc quy trình cân thủ công theo máy.
- In một miếng một lớp lớn, quan sát giữa bàn và bốn góc.
- Điều chỉnh Z offset theo bước nhỏ nếu máy cho phép, sau đó lưu cấu hình và kiểm tra lại.
Cách đọc kết quả và điều chỉnh
Ghi lại profile ban đầu, ảnh mẫu kiểm tra và đúng một thay đổi ở mỗi lần thử. Nếu thay đồng thời nhiệt độ, tốc độ và lưu lượng, bạn sẽ không biết yếu tố nào tạo ra kết quả. Khi lỗi thay đổi theo vị trí trên bàn, hãy kiểm tra cơ khí và bề mặt; khi lỗi lặp theo hình học của mẫu, hãy xem hướng đặt, support và đường chạy trong preview.
Những dấu hiệu thường gặp
- Đường rời, tròn và dễ bong: đầu phun có thể đang quá cao hoặc bàn bẩn.
- Bề mặt mỏng, có gờ và đầu phun cào: đầu phun có thể quá thấp.
- Một góc tốt, một góc xấu: kiểm tra độ phẳng, lắp bàn và quá trình cân bàn thay vì chỉ chỉnh nhiệt độ.
Checklist trước khi in bản đầy đủ
- Đúng máy, đầu phun, tấm bàn và vật liệu trong slicer.
- Filament được bảo quản phù hợp; bàn in sạch và lắp đúng.
- Preview không có lớp lơ lửng hoặc vùng support bất thường.
- Đã kiểm tra kích thước, dung sai và hướng chịu lực.
- Đã in mẫu thử cho vùng có rủi ro cao.
Câu hỏi thường gặp
Có nên dùng keo dán cho mọi bản in?
Không. Keo là yêu cầu của một số bề mặt/vật liệu hoặc lớp phân cách; nó không thay thế cho bàn sạch và hiệu chỉnh đúng.
Z offset nên chỉnh bao nhiêu?
Không có một con số chung. Giá trị phụ thuộc đầu dò, đầu phun, tấm bàn và máy; hãy chỉnh theo bước nhỏ dựa trên mẫu kiểm tra.
Tại sao lớp đầu hôm qua tốt nhưng hôm nay bong?
Bề mặt có thể dính dầu, tấm bàn lắp lệch, đầu phun có cặn hoặc điều kiện nhiệt thay đổi.
Bài viết liên quan
- Layer height là gì? Cách chọn chiều cao lớp in 3D theo đầu phun
- Hướng dẫn mở và chuẩn bị file STL trong Bambu Studio cho người mới
- Cách chọn support khi in 3D: tree support hay support thường?
Nguồn tham khảo và phạm vi nội dung
Thông tin giấy phép được ghi theo trạng thái trang nguồn tại thời điểm biên soạn. Người tải nên mở lại trang gốc để kiểm tra phiên bản và điều kiện hiện hành. Xưởng 3D không tuyên bố tác giả nguồn chứng thực cho bài viết.
