Kiến thức in 3D, Mẹo in 3D
In 3D nhiều màu hoạt động thế nào? Đa màu và đa vật liệu trong một lần in
Th10
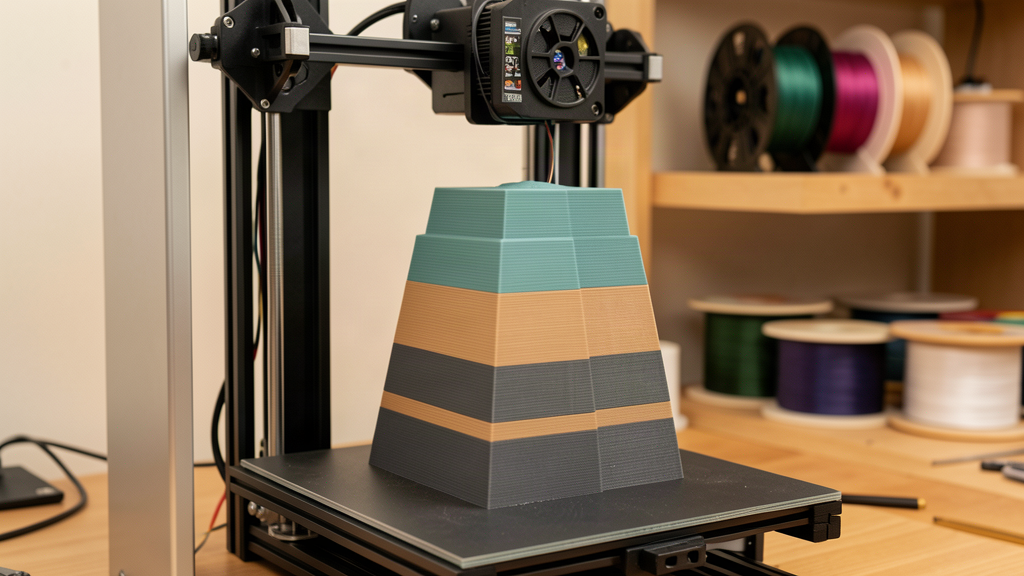
Máy in 3D FDM chỉ có một điểm nóng, và tại mỗi thời điểm nó chỉ đùn được một loại nhựa. Vậy những mô hình nhiều màu, có khớp dẻo gắn chặt vào thân nhựa cứng trong một khối rắn, ra đời bằng cách nào? Câu trả lời nằm ở cách tổ chức filament trước đầu in: đổi màu đúng thời điểm, nạp nhiều cuộn qua một hệ thống dùng chung, hoặc dùng đầu in hỗ trợ nhiều vật liệu.
Bài viết dưới đây giải thích từng cơ chế theo cách một xưởng in nhìn vấn đề, kèm phần thực tế của Xưởng 3D — nơi máy H2C với đầu nóng Vortek™ gộp tối đa 7 vật liệu hoặc màu trong một lần in.
In 3D nhiều màu hoạt động thế nào? Nguyên lý cơ bản
Điểm khác căn bản giữa máy in 3D FDM và máy in phun mực là FDM không có khay mực nhiều màu. Màu của sản phẩm đến trực tiếp từ sợi filament được nạp vào đầu in tại từng thời điểm. Nên muốn một sản phẩm nhiều màu, bạn cần một trong ba cách tiếp cận sau:
- Đổi màu thủ công giữa các lần in hoặc tại các lớp nhất định.
- Hệ thống nạp nhiều cuộn (multicolor unit kiểu AMS) đưa từng cuộn filament vào chung một đầu in theo lộ trình slicer.
- Đầu in đa vật liệu cho phép một lần in kết hợp nhiều loại nhựa khác nhau, chứ không dừng ở màu sắc.
Ba cách này cho ra chất lượng và độ phức tạp khác nhau. Phần dưới đi vào từng cách.
Cách 1 — Đổi màu thủ công giữa các lần in
Đây là cách ai cũng làm được mà không cần thiết bị thêm: máy in một màu PLA, người in đứng tại máy và thay cuộn filament khi lớp tới điểm đổi màu. Cách này hợp với các mẫu khối lớn có ít vùng màu, ví dụ chữ nổi hai màu hay đế mô hình đổi màu ở nửa dưới. Hạn chế nằm ở tính lặp lại: màu phải đổi đúng lớp, đúng thời điểm, và bạn phải ngồi canh máy. Với sản phẩm cần nhiều lần đổi màu liên tục trong một lớp, cách thủ công nhanh chóng trở nên phi thực tế.
Cách 2 — Hệ thống nạp nhiều cuộn filament
Máy không tự biết màu nào nằm ở đâu; hệ thống nạp nhiều cuộn mới là bộ phận quyết định. Filament từ nhiều cuộn được dẫn về một điểm nạp, và theo chỉ dẫn từ slicer, hệ thống kéo đúng cuộn vào đầu in cho từng vùng màu. Khi đổi cuộn, máy phải tráng sạch phần nhựa còn lại trong ống dẫn trước khi in tiếp màu mới, nếu không hai màu sẽ trộn vào nhau.
Về kết quả, hệ thống này cho phép in các mô hình nhiều vùng màu chi tiết mà không cần người canh máy. Nhược điểm thực tế: mỗi lần đổi màu đều có chi phí bằng thời gian dừng máy và lượng filament dùng để tráng, nên sản phẩm càng nhiều lần chuyển màu thì chi phí càng tăng.
Cách 3 — Đa vật liệu ngay từ đầu in
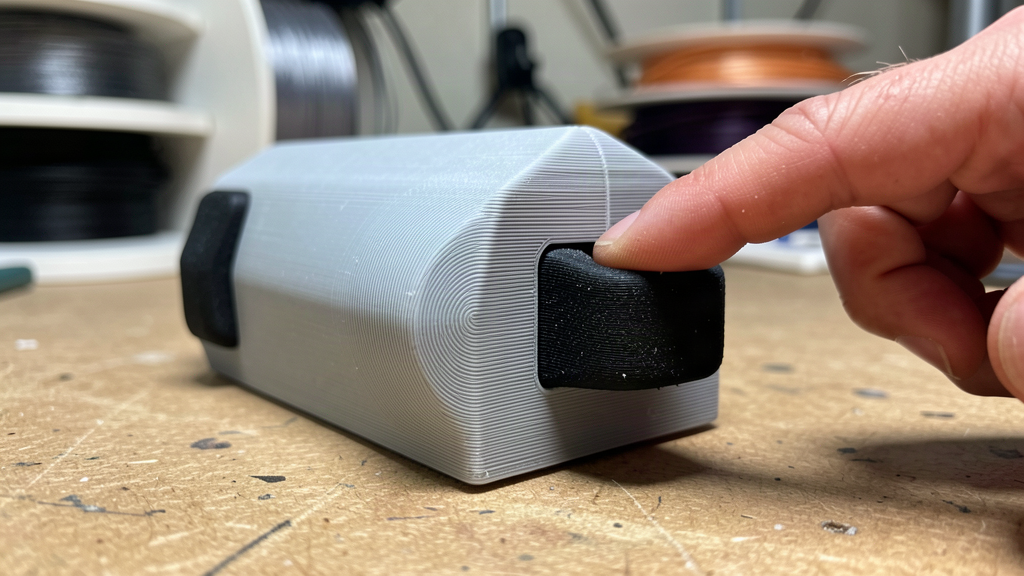
Nhiều màu chỉ giải quyết vấn đề màu sắc. Nhưng có nhóm sản phẩm cần nhiều loại nhựa trong cùng một khối: thân cứng đi với grip dẻo, khớp chuyển động nằm trong vai mô hình. Đây là lĩnh vực của đầu in đa vật liệu. Xưởng 3D dùng máy Bambu Lab H2C với đầu nóng Vortek™ có thể thay nóng, cho phép một lần in kết hợp tối đa 7 vật liệu hoặc màu khác nhau — ví dụ thân nhựa cứng và khớp TPU in liền khối, không phải dán hay gắn thêm.
Khác biệt so với hệ thống nhiều cuộn thông thường: đầu in đa vật liệu mở ra các tổ hợp vật liệu thuộc tính trái ngược — cứng với dẻo, trong với đục — mà chỉ đổi màu không làm được.
Màu phân vùng ngay từ file, không phải lúc in
Điều nhiều người mới bỏ qua: máy không “hiểu” bạn muốn màu nào ở đâu. Phân vùng màu được định nghĩa trong file dữ liệu in. Với các file chuẩn 3MF nhiều phần (multi-part), từng vùng được gán vật liệu và màu trước khi xuất file, và slicer giữ nguyên phân vùng đó xuống lộ trình in. File STL gốc chỉ mang hình khối, không mang màu — muốn sản phẩm nhiều màu từ STL thì phải tách vùng rồi gán màu lại.
Đây cũng là lý do hai bản in cùng một mẫu có thể khác nhau về ranh giới màu: nếu phân vùng trong file làm cẩu thả, máy chỉ in đúng những gì file nói. Khi đặt in một mẫu nhiều màu, nên gửi file đã phân vùng sẵn hoặc nêu rõ dải màu mong muốn để bên in xử lý từ khâu chuẩn bị dữ liệu, thay vì chỉ định màu sau khi in xong.
Khi nào cần in nhiều vật liệu trong một sản phẩm?
Không phải mẫu nào nhiều màu cũng cần đa vật liệu, và ngược lại. Hai tình huống dưới đây là nơi in đa vật liệu thực sự tạo giá trị mà sơn hay dán không thay thế được.
Khớp chuyển động in liền khối
Đồ chơi chuyển động kiểu flexi có hàng chục khớp nhỏ nằm lồng vào nhau trong một lần in. Khi khớp cần đàn hồi hoặc trượt mượt, dùng cùng một loại nhựa cứng cho toàn bộ sẽ hạn chế cảm giác cầm. Tổ hợp thường dùng ở xưởng là thân nhựa cứng (PLA hoặc PETG) kết hợp khớp, đế hay chi tiết tiếp tay bằng TPU — in liền khối nhờ đầu in đa vật liệu. Kiểu tổ hợp này thấy rõ ở các đồ chơi Flexi có khớp chuyển động, nơi từng khớp phải vận hành ngay sau khi rời khỏi đế in, không cần lắp ráp.
Support tách rời giữ bề mặt sạch
Một ứng dụng ít được nhắc đến của đa vật liệu là dùng filament support chuyên dụng cho phần nhựa tách rời. Với nhựa support thường, mặt nằm dưới vạt nhổ support dễ để lại vết. Khi phần tiếp xúc dùng loại support tách rời chuyên dụng, thành phẩm bóc support ra giữ bề mặt sạch hơn, hạn chế bước xử lý hậu kỳ cho các chi tiết lộ rõ như mặt bàn của mô hình hay mặt lưng decor treo.
Những đánh đổi thật khi in nhiều màu
In nhiều màu không miễn phí. Ba chi phí thực tế cần tính trước khi chọn giải pháp này cho một sản phẩm:
- Thời gian in tăng. Mỗi lần chuyển màu, máy dừng lại để nạp và tráng hệ thống. Một mô hình chia nhiều dải màu đan xen có thể in lâu hơn đáng kể so với cùng hình khối một màu.
- Filament dùng để tráng. Phần nhựa bị đẩy ra khi đổi màu là phần không nằm trên sản phẩm. Chuyển màu càng nhiều, phần tráng càng chiếm tỷ lệ lớn trong tổng filament tiêu thụ.
- Độ phức tạp dữ liệu. File phải được phân vùng và gán màu đúng trước khi in. Lỗi phân vùng phát hiện sau khi in xong thì chi phí sửa là in lại từ đầu.
Vì thế cách tư vấn trong xưởng thường là gộp vùng màu theo khối lớn, tránh dải màu mảnh đan xen nếu không cần thiết. Một mô hình ba màu với ba vùng rõ ràng in gọn hơn nhiều so với cùng ba màu chia thành từng chấm nhỏ.
In nhiều màu hay sơn sau khi in?
Không phải mọi ý tưởng màu đều nên giải quyết bằng in nhiều màu. In màu cho kết quả tốt nhất khi màu cần phân vùng sắc nét: logo, dải màu khối lớn, phân vùng theo bộ phận. Với hiệu ứng chuyển màu mềm, chấm nhỏ hoặc nét vẽ tay, sơn sau khi in thường gọn hơn — bạn kiểm soát từng vùng mà không làm tăng thời gian in hay lượng filament tráng.
Có một hướng trung gian đáng chú ý: filament gradient (một cuộn tự chuyển màu theo chiều dài) tạo hiệu ứng màu trôi qua các lớp mà không cần đổi cuộn. Dòng đèn ngủ in 3D gradient trong xưởng là ví dụ điển hình — lớp vỏ mô hình cho ánh sáng đi qua từng dải màu, hiệu ứng đạt được ngay từ filament chứ không phải từ sơn.
In đa màu tại Xưởng 3D: máy và vật liệu thực tế
Xưởng in trên máy Bambu Lab H2C với đầu nóng Vortek™ thay nóng được, hỗ trợ một lần in kết hợp tối đa 7 vật liệu hoặc màu. Bộ filament đang chạy thực tế gồm các nhóm sau:
| Nhóm vật liệu | Loại filament | Hợp với |
|---|---|---|
| Nhựa thông dụng | PLA, PETG | Decor, đồ chơi, quà tặng, mô hình trưng bày |
| Nhựa kỹ thuật | ABS, ASA, PC | Chi tiết chịu lực, chịu nhiệt, dùng ngoài trời |
| Nhựa dẻo | TPU | Khớp, grip, đệm tiếp tay |
| Sợi gia cường | PA-CF, PET-CF, PPA-CF, Nylon | Bộ phận chức năng cần cứng vững |
| Support chuyên dụng | Vật liệu hỗ trợ tách rời | Giữ bề mặt thành phẩm sạch |
Chất liệu in ảnh hưởng trực tiếp đến cảm giác cầm và độ bền sản phẩm — nếu đang phân vân giữa hai nhựa thông dụng phổ biến nhất, bài so sánh PLA và PETG khác nhau thế nào bàn riêng về cách chọn cho từng loại sản phẩm.
Về quy trình, khách chỉ cần gửi file (nếu đã có phân vùng màu thì càng tốt) hoặc mô tả mẫu với dải màu mong muốn; phần tách vùng, gán màu và xử lý support do xưởng thực hiện trước khi in. Đơn hàng nhiều màu thường dùng cho quà cá nhân hóa theo bộ màu riêng — nhóm quà tặng in 3D trong xưởng có các mẫu dùng đúng ưu thế này.
Câu hỏi thường gặp
In 3D nhiều màu có chậm hơn in một màu không?
Có. Máy phải dừng và tráng hệ thống tại mỗi lần chuyển màu, nên tổng thời gian in tăng theo số lần đổi màu trong sản phẩm. Mô hình ít vùng màu lớn in nhanh hơn mô hình nhiều dải màu mảnh, dù tổng số màu bằng nhau.
Có bắt buộc dùng nhiều đầu phun để in nhiều màu không?
Không bắt buộc. Đổi màu thủ công làm được trên máy một đầu phun, hệ thống nạp nhiều cuộn đưa nhiều filament về chung một đầu, còn đầu in đa vật liệu là bước nâng cấp cho các tổ hợp nhiều loại nhựa. Mỗi hướng phù hợp một dải nhu cầu khác nhau.
File STL một màu có chuyển thành file in nhiều màu được không?
Được, qua bước chuẩn bị dữ liệu: tách mô hình thành các vùng, gán màu và xuất lại thành file nhiều phần (thường dùng 3MF) trước khi đưa vào slicer. STL gốc không mang thông tin màu, nên bước này là bắt buộc với mọi sản phẩm nhiều màu xuất phát từ STL.
In nhiều màu có tốn filament hơn không?
Có, chủ yếu do phần filament dùng để tráng khi đổi màu — phần này không nằm trên sản phẩm. Tối ưu hợp lý là gộp vùng màu và sắp thứ tự màu để giảm số lần chuyển đổi trong từng lớp.
Có in được nhựa cứng và nhựa dẻo trong cùng một lần in không?
Được trên máy hỗ trợ đa vật liệu. Tại Xưởng 3D, tổ hợp quen thuộc là thân nhựa cứng với khớp hoặc grip TPU in liền khối trong một lần in trên máy H2C — thành phẩm rời đế in là dùng được, không phải dán hai phần riêng.
Tạm kết
In 3D nhiều màu không phải một tính năng, mà là ba cơ chế với mức đầu tư và kết quả khác nhau: đổi tay để thử nghiệm, hệ thống nhiều cuộn cho mô hình đa màu chi tiết, và đầu in đa vật liệu cho những sản phẩm cần hai loại nhựa trong một khối. Điều quyết định chất lượng lại nằm ở khâu dữ liệu — phân vùng màu đúng từ file, từ lúc chuẩn bị chứ không phải sau khi in.
Nếu bạn có file cần in nhiều màu hoặc nhiều vật liệu, xưởng nhận in 3D theo yêu cầu: gửi file, nhận đánh giá dữ liệu và phương án in trước khi bắt đầu.
