Kiến thức in 3D
FDM và SLA khác nhau thế nào? Chọn đúng theo loại sản phẩm
Th11
FDM và SLA khác nhau chủ yếu ở vật liệu và cách tạo lớp: FDM đùn sợi nhựa nhiệt dẻo qua đầu phun, còn SLA dùng ánh sáng làm rắn resin quang hóa trong bể. FDM thường phù hợp vỏ hộp, đồ gá, mẫu lớn và chi tiết cần nhiều lựa chọn nhựa nhiệt dẻo. SLA có lợi thế với miniature, hoa văn nhỏ, master đúc và bề mặt cần mịn. Không có công nghệ tốt hơn trong mọi trường hợp; lựa chọn đúng phụ thuộc kích thước, cơ tính, độ chi tiết, hậu kỳ, môi trường sử dụng và số lượng.
Bài viết này đi sâu vào quyết định theo loại sản phẩm, bổ sung cho bản đồ tổng quan FDM, SLA và SLS. Nội dung tổng hợp từ phân loại công nghệ của NIST, tài liệu workflow và an toàn resin của Formlabs cùng nguyên lý vật liệu nhiệt dẻo. Đây không phải báo cáo thử nghiệm so sánh hai máy cụ thể, vì vậy không dùng một con số độ chính xác hoặc độ bền để đại diện cho toàn bộ FDM hay SLA.
FDM và SLA hoạt động khác nhau ra sao?
FDM thuộc nhóm đùn vật liệu. Filament được bánh răng đẩy vào hotend, làm mềm rồi đi qua nozzle. Máy đặt các đường nhựa cạnh nhau để hình thành một lớp và tiếp tục theo trục Z. Cơ tính chịu ảnh hưởng bởi nhiệt độ, lưu lượng, độ bám giữa lớp, hướng đặt và hình học đường in. Nếu cần hiểu sâu hơn về cơ cấu chuyển động, hotend và bàn in, hãy xem nguyên lý hoạt động của máy in 3D FDM.
SLA thuộc nhóm quang trùng hợp trong bể. Ánh sáng làm rắn có chọn lọc một lớp resin lỏng, sau đó cơ cấu nâng hạ tạo khoảng trống cho lớp tiếp theo. Từ “máy resin” trên thị trường có thể bao gồm SLA quét laser, DLP chiếu bằng máy chiếu hoặc MSLA dùng màn hình làm mặt nạ. Cả ba cùng dựa trên nhựa quang hóa nhưng cách phơi sáng, kích thước điểm ảnh và hành vi hệ thống khác nhau.
Khác biệt vật lý này dẫn đến workflow khác nhau. FDM dùng vật liệu nhiệt dẻo đã rắn sau khi nguội; chi tiết thường chỉ cần tháo khỏi bàn, gỡ support và hoàn thiện bề mặt nếu cần. SLA cho chi tiết còn bám resin chưa đóng rắn, vì vậy phải rửa đúng dung môi, làm khô và post-cure theo hướng dẫn của đúng vật liệu. Một số resin cần chu kỳ đóng rắn cụ thể để đạt cơ tính thiết kế.
So sánh FDM và SLA theo tám tiêu chí thực tế
| Tiêu chí | FDM | SLA |
|---|---|---|
| Vật liệu đầu vào | Filament nhiệt dẻo như PLA, PETG, TPU, ABS, ASA, nylon | Resin quang hóa theo từng nhóm tính năng |
| Chi tiết nhỏ | Phụ thuộc nozzle, chiều cao lớp và độ ổn định đùn | Thường tái tạo chi tiết nhỏ và cạnh sắc tốt hơn |
| Bề mặt | Vân lớp và đường seam dễ nhận thấy | Mịn hơn, đặc biệt ở chi tiết nhỏ |
| Kích thước mẫu | Dễ tiếp cận máy có vùng in lớn | Phù hợp chi tiết nhỏ đến vừa; máy lớn tốn resin và hậu kỳ hơn |
| Support | Đỡ vùng nhô; có thể dùng support thường hoặc tree | Giữ chi tiết, kiểm soát lực bóc và thoát resin |
| Hậu kỳ | Gỡ support, cắt, chà nhám hoặc sơn tùy nhu cầu | Rửa, làm khô, post-cure, gỡ support và hoàn thiện |
| An toàn vận hành | Kiểm soát nhiệt, bộ phận chuyển động, phát thải theo vật liệu | Tránh tiếp xúc resin lỏng; dùng PPE, thông gió và quản lý dung môi |
| Ứng dụng nổi bật | Đồ gá, vỏ, phụ kiện, mẫu lớn, sản phẩm chức năng | Miniature, master, mẫu bề mặt, chi tiết nhỏ |
1. Độ chi tiết và bề mặt
SLA thường thắng khi sản phẩm có chữ rất nhỏ, texture mảnh, răng cưa nhỏ hoặc khuôn mặt miniature. Lớp resin được tạo bằng ánh sáng nên không bị giới hạn trực tiếp bởi đường kính nozzle. Tuy vậy, kích thước điểm ảnh hoặc spot laser không tự động bằng độ chính xác của sản phẩm; resin co, hướng đặt, support, hiệu chuẩn và post-cure đều ảnh hưởng.
FDM có thể tạo bề mặt tốt nếu nozzle, lưu lượng, rung và seam được kiểm soát, nhưng vân lớp vẫn là đặc trưng. Khi sản phẩm lớn và người xem đứng xa, lợi thế bề mặt của SLA có thể không bù được chi phí resin và hậu kỳ. Nếu bề mặt FDM là yêu cầu quan trọng, tham khảo cách cải thiện seam, top layer và vân thành.
2. Độ bền và hành vi vật liệu
Không nên nói FDM luôn bền hơn hoặc SLA luôn giòn. FDM có nhiều nhựa nhiệt dẻo với hành vi quen thuộc, từ PLA cứng đến TPU mềm, PETG dai và nylon chịu va đập. Tuy nhiên, liên kết theo lớp khiến hướng tải quan trọng. Một ngàm chịu uốn theo trục Z có thể gãy dù vật liệu trên datasheet có độ bền kéo cao.
Resin cũng có nhiều nhóm: cứng, tough, flexible, chịu nhiệt, đúc được hoặc chuyên ngành. Cơ tính chỉ có ý nghĩa khi in, rửa và post-cure đúng quy trình đã xác nhận. Tên “ABS-like” hay “tough” không có nghĩa vật liệu giống hoàn toàn nhựa ép phun. Với chi tiết chức năng, phải đối chiếu datasheet và thử đúng hướng tải, nhiệt độ, thời gian sử dụng.
3. Kích thước và chi phí theo thể tích
FDM thường thuận lợi cho chụp đèn, bình trang trí, vỏ máy, mô hình kiến trúc hoặc đồ gá cỡ lớn. Filament dễ cân và ước tính theo gram; infill giúp giảm khối lượng bên trong. Máy FDM khổ lớn cũng phổ biến hơn ở phân khúc maker và xưởng nhỏ.
Với SLA, bể resin phải chứa đủ vật liệu để vận hành và chi tiết rỗng cần lỗ thoát phù hợp. Mẫu lớn tăng lượng resin, lực bóc, thời gian rửa và nguy cơ giữ resin bên trong. Chi tiết rỗng không được thiết kế thoát và rửa tốt có thể nứt hoặc rò vật liệu chưa xử lý. Vì vậy, SLA có lợi thế rõ hơn ở sản phẩm nhỏ, nơi giá trị của chi tiết và bề mặt cao.
4. Support và dấu vết hậu kỳ
Support FDM nâng vùng nhô, mặt đáy hoặc cầu quá dài. Vết support phụ thuộc khoảng Z, interface, vật liệu và hướng đặt. Có thể xoay sản phẩm để đưa mặt đẹp lên trên hoặc dùng tree support hay support thường theo hình học.
Support SLA còn giúp chống lực bóc lớp và giữ chi tiết ổn định. Điểm chạm quá lớn để lại sẹo; quá nhỏ có thể làm mẫu rơi hoặc biến dạng. Hướng đặt cũng ảnh hưởng bề mặt, diện tích mỗi lớp, khả năng thoát resin và vị trí support. Không nên đặt toàn bộ mặt đẹp sát support chỉ để rút ngắn chiều cao in.
Cây quyết định chọn FDM hay SLA
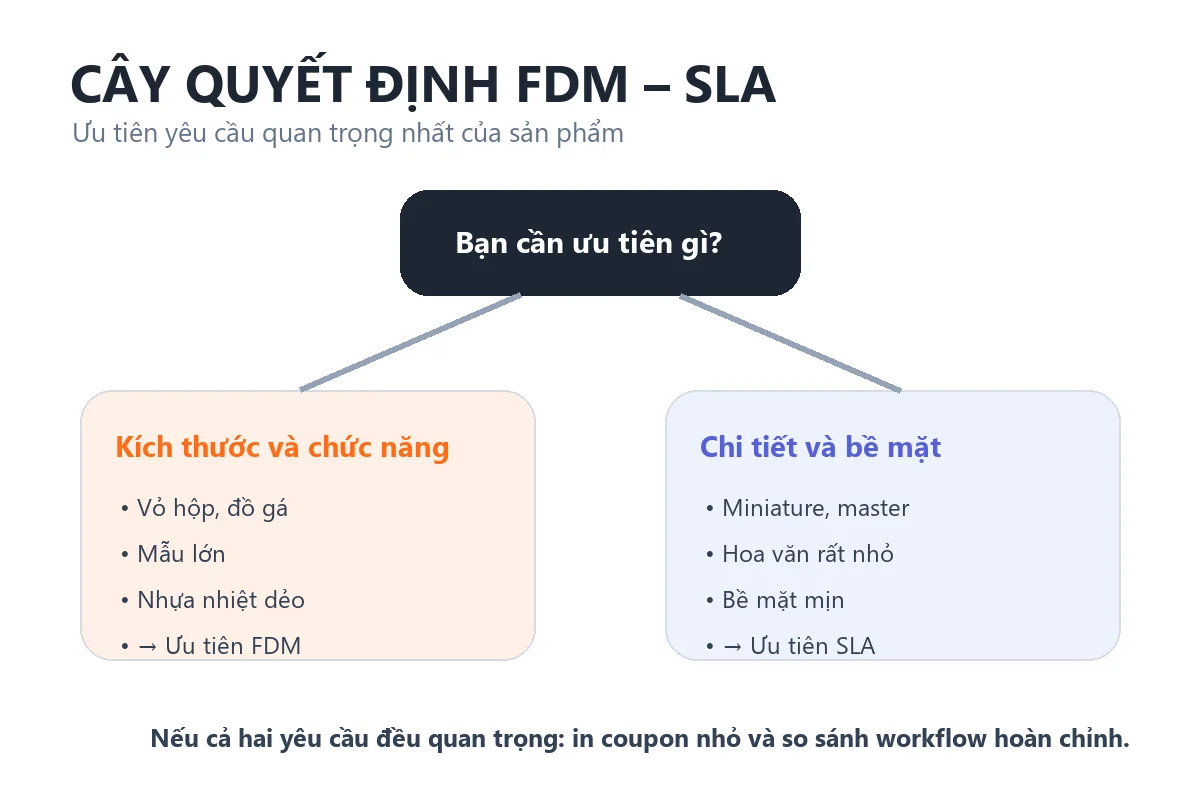
- Xác định yêu cầu bắt buộc: kích thước, tải, bề mặt, chi tiết nhỏ, nhiệt độ, tiếp xúc hóa chất và số lượng.
- Đánh dấu mặt quan trọng: mặt trưng bày, lỗ lắp, ngàm, ren, chữ và vùng tiếp xúc tay.
- Loại công nghệ không đáp ứng vật liệu: ví dụ chi tiết mềm có thể cần TPU FDM hoặc resin đàn hồi, nhưng workflow và tuổi thọ khác nhau.
- Tính hậu kỳ: thời gian tháo support, rửa, đóng rắn, chà nhám, sơn và xử lý chất thải.
- In coupon: thử riêng chữ nhỏ, ngàm, lỗ hoặc bề mặt cong trước khi in toàn bộ.
- Chọn theo tổng chi phí đạt yêu cầu: không chỉ so giá vật liệu trên kilogram hoặc lít.
Chọn theo từng loại sản phẩm
Mô hình trưng bày và miniature
SLA phù hợp khi mô hình nhỏ có khuôn mặt, vảy, tóc, hoa văn giáp hoặc chữ mảnh. FDM vẫn hợp cho tượng lớn, mô hình low-poly, đạo cụ và phần đế; nozzle nhỏ có thể cải thiện chi tiết nhưng tăng thời gian. Một dự án có thể kết hợp: thân lớn in FDM, chi tiết mặt hoặc phụ kiện nhỏ in SLA.
Vỏ hộp, giá đỡ và đồ gá
FDM thường là điểm xuất phát tốt nhờ vật liệu nhiệt dẻo, kích thước và khả năng thay đổi số thành, infill, hướng lớp. SLA phù hợp vỏ nhỏ có logo hoặc cơ cấu rất mảnh, nhưng cần kiểm tra creep, va đập và nhiệt của đúng resin. Lỗ vít, snap-fit và bản lề nên được in coupon để xác nhận dung sai.
Đồ decor, bình và chụp đèn
FDM thuận lợi cho sản phẩm lớn, thành mỏng và màu filament đa dạng. SLA tạo chi tiết trang trí nhỏ, phù điêu hoặc bề mặt mịn nhưng mẫu rỗng phải có lỗ thoát và rửa kỹ. Với chụp đèn, cần đánh giá nhiệt của nguồn sáng, độ dày thành và vật liệu; không suy luận an toàn chỉ từ hình thức đẹp.
Master đúc, trang sức và chi tiết cực nhỏ
SLA thường phù hợp hơn nhờ resin đúc được và độ chi tiết cao, nhưng chu trình đúc phải dùng đúng vật liệu cùng hướng dẫn burnout. FDM có thể làm master lớn hoặc mẫu thử hình dáng, song đường lớp và kích thước nozzle hạn chế hoa văn cực nhỏ.
Chi tiết y tế, nha khoa hoặc tiếp xúc thực phẩm
Không chọn dựa trên tên FDM hay SLA. Cần đúng vật liệu, máy, quy trình, hậu kỳ, truy xuất và chứng nhận cho ứng dụng cụ thể. Resin “dental” chỉ đạt mục đích được công bố khi thực hiện đúng hướng dẫn sử dụng. Tương tự, filament có nhãn vật liệu quen thuộc không làm toàn bộ sản phẩm tự động an toàn thực phẩm vì còn nozzle, bề mặt lớp, màu và quy trình vệ sinh.
Đừng bỏ qua hậu kỳ và an toàn
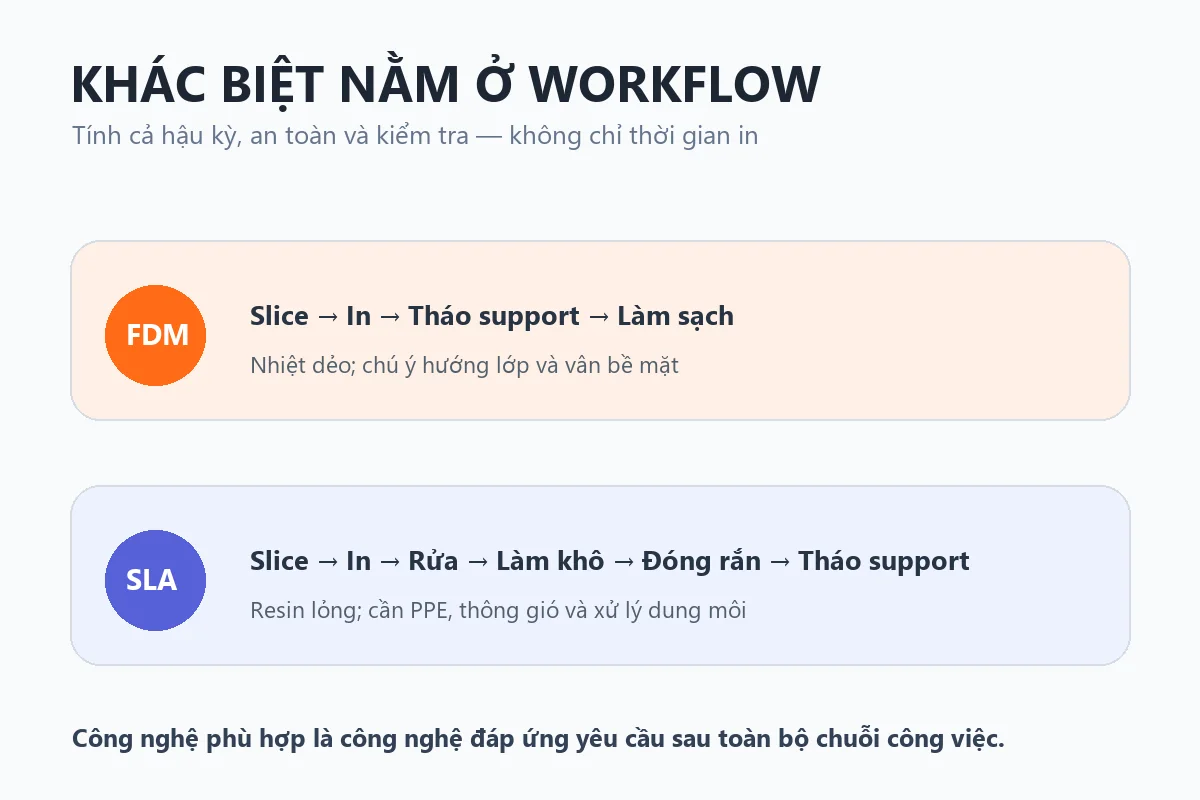
FDM có đầu phun và bàn nhiệt, bộ phận chuyển động cùng phát thải thay đổi theo vật liệu. ABS, ASA hoặc một số nhựa kỹ thuật cần thông gió và kiểm soát nhiệt phù hợp. Không chạm hotend hoặc bàn khi nóng; không can thiệp máy đang chuyển động.
Với SLA, resin lỏng và dung môi cần găng nitrile hoặc neoprene phù hợp, kính bảo hộ khi có nguy cơ bắn, quần áo bảo vệ và thông gió. Dung môi dễ cháy phải tránh nguồn nhiệt, tia lửa và được giữ kín. Thời gian rửa và đóng rắn phải theo đúng tài liệu của vật liệu; rửa quá lâu hoặc cure sai có thể làm biến dạng hoặc thay đổi tính chất.
Checklist trước khi chốt công nghệ
- Đã ghi kích thước tổng thể và kích thước quan trọng.
- Đã xác định tải, nhiệt độ, UV, hóa chất và môi trường sử dụng.
- Đã chọn vật liệu dựa trên datasheet, không chỉ tên thương mại.
- Đã đánh dấu bề mặt cần đẹp và vùng có thể đặt support.
- Đã tính thời gian hậu kỳ, PPE và xử lý vật liệu phụ.
- Đã kiểm tra quyền sử dụng file và yêu cầu bảo mật.
- Đã in coupon dung sai hoặc mẫu thu nhỏ khi rủi ro cao.
Câu hỏi thường gặp
SLA có luôn chính xác hơn FDM không?
Không thể kết luận cho mọi máy và mọi kích thước. SLA thường tái tạo chi tiết nhỏ tốt hơn, nhưng độ chính xác cuối còn phụ thuộc hiệu chuẩn, resin, hướng đặt, support, rửa và post-cure. FDM được hiệu chuẩn tốt có thể đáp ứng nhiều dung sai chức năng.
FDM có phù hợp sản phẩm bán cho khách không?
Có, nếu thiết kế, vật liệu, bề mặt và tiêu chí chất lượng phù hợp mục đích sử dụng. Cần nói rõ giới hạn nhiệt, vân lớp, hướng bền và cách bảo quản thay vì coi sản phẩm in 3D giống hàng ép phun.
Có thể dùng cùng một file cho FDM và SLA không?
Có thể dùng cùng hình học gốc, nhưng hướng đặt, support, lỗ thoát resin, độ dày và dung sai có thể phải sửa. File tối ưu cho một quy trình chưa chắc tối ưu cho quy trình kia.
Nên chọn công nghệ nào nếu chỉ in một mẫu?
Hãy chọn theo yêu cầu quan trọng nhất. Mẫu lớn, cần kiểm tra lắp ráp hoặc vật liệu nhiệt dẻo thường nghiêng về FDM. Mẫu nhỏ, nhiều chi tiết và cần bề mặt mịn thường nghiêng về SLA. Nếu chưa rõ, in một coupon nhỏ bằng cả hai cách sẽ rẻ hơn chọn sai toàn bộ sản phẩm.
Kết luận
FDM mạnh ở tính linh hoạt, kích thước, vật liệu nhiệt dẻo và workflow dễ tiếp cận. SLA mạnh ở chi tiết nhỏ và bề mặt mịn nhưng đi kèm quy trình resin, rửa và đóng rắn. Lựa chọn đáng tin cậy không dựa trên bảng xếp hạng chung mà dựa trên sản phẩm cụ thể: nó phải làm gì, dùng ở đâu, bề mặt nào quan trọng, tải ra sao và hậu kỳ trong điều kiện nào. Nếu cần xem các nhóm sản phẩm thực tế trước khi gửi yêu cầu, bạn có thể tham khảo cửa hàng Xưởng 3D.
Tài liệu đã đối chiếu
- NIST: phân loại Material Extrusion và Vat Photopolymerization trong sản xuất bồi đắp.
- Formlabs: tài liệu so sánh FDM, SLA, SLS và hướng dẫn hoàn thiện cơ bản cho chi tiết SLA.
- Formlabs: hướng dẫn an toàn resin, dung môi rửa và thiết bị đóng rắn.
