Mẹo in 3D
Máy in 3D hoạt động như thế nào? Nguyên lý FDM giải thích dễ hiểu
Th10
Nhìn một mô hình hình học phức tạp dần thành hình trong vài giờ, nhiều người tưởng máy in 3D “in” như in giấy — bấm một cú là cả khối vật thể xuất hiện. Thực tế máy làm việc hoàn toàn khác: nó nấu chảy sợi nhựa, đùn qua một đầu phun nhỏ và vẽ vật thể bằng từng lớp mỏng chồng lên nhau từ đáy lên đỉnh. Hiểu đúng chuỗi hoạt động này, bạn sẽ tự giải thích được vì sao bản in có vân lớp, vì sao có bản xong trong vài giờ nhưng bản khác phải in cả ngày, và nên chuẩn bị gì khi muốn nhờ xưởng in một sản phẩm theo ý mình.
Nguyên lý cốt lõi: nấu nhựa, đắp từng lớp
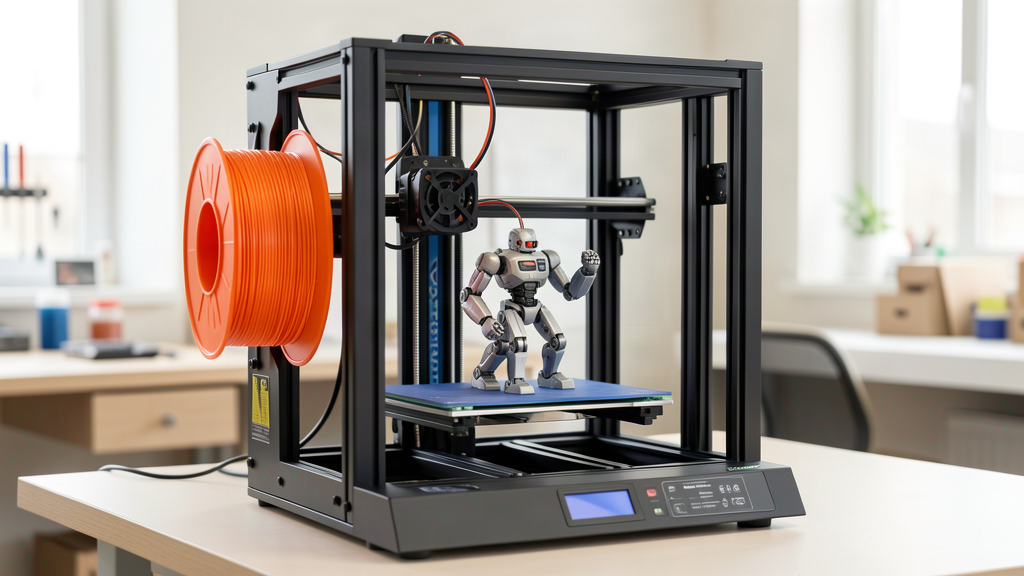
Phần lớn máy in 3D trong xưởng lẫn hộ gia đình hiện nay thuộc dòng FDM (Fused Deposition Modeling), còn gọi là FFF. Cơ chế của nó là “cộng vật liệu” thay vì “cắt vật liệu” như máy CNC: sợi filament cuộn tròn được kéo vào đầu đùn, nấu chảy đến trạng thái dẻo rồi đùn ra qua một đầu phun có lỗ nhỏ cỡ vài phần milimet.
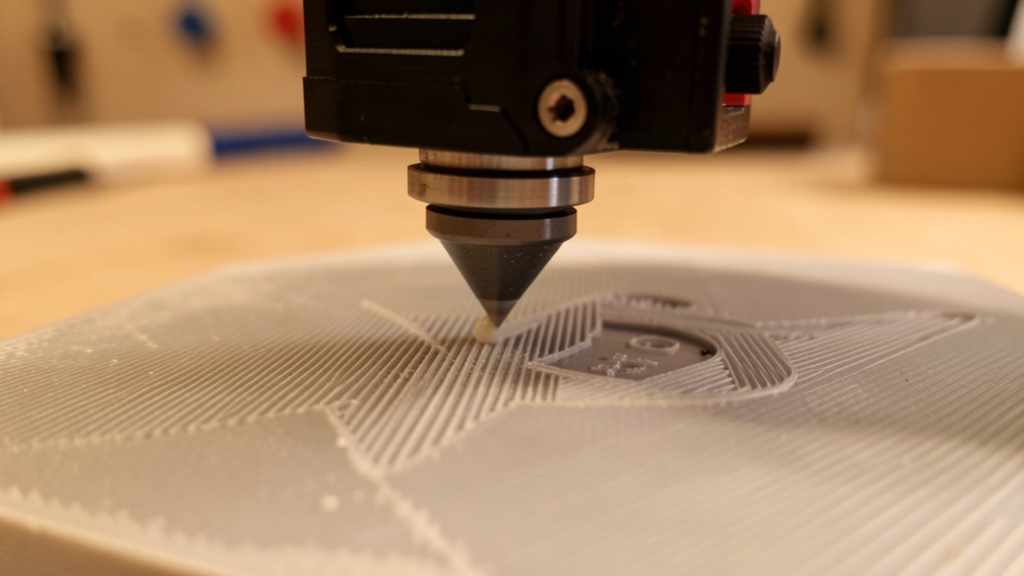
Đầu phun di chuyển theo đường nét của một lớp ngang, nhựa chảy ra rồi nguội và cứng lại gần như ngay sau khi rời khỏi đầu phun. Lớp kế tiếp được đặt chồng lên lớp trước; khi lớp mới còn nóng, nó bám dính vào lớp dưới và hai lớp liền thành một.
Hàng trăm đến hàng nghìn lớp như vậy xếp lên nhau tạo thành vật thể nguyên khối. Đây cũng là lý do mọi sản phẩm in FDM đều có những vân lớp mảnh chạy quanh thân — dấu vân tay tự nhiên của công nghệ, chứ không phải lỗi sản xuất. Mức độ thấy rõ của vân lớp phụ thuộc chủ yếu vào chiều cao lớp bạn chọn lúc in, chứ không phụ thuộc máy in đắt hay rẻ.
Hành trình của một bản in: từ file 3D đến sản phẩm cầm tay
Để hình dung máy in 3D hoạt động thế nào, thuận nhất là đi theo một bản in từ đầu đến cuối qua năm bước dưới đây.
Bước 1: Có mô hình 3D số
Mọi bản in bắt đầu từ một file mô hình 3D, phổ biến nhất là STL hoặc 3MF. File này có thể được vẽ từ đầu trên phần mềm CAD, tải từ thư viện file mở nguồn, hoặc dựng lại bằng cách đo một vật thật. Khi bạn nhờ xưởng in theo yêu cầu, đây chính là bước được xem kỹ nhất: mô hình phải kín khối, không lỗ hổng bề mặt, thì máy mới hiểu cần đắp nhựa ở đâu.
Bước 2: Phần mềm slicer chia mô hình thành lớp mỏng
Phần mềm slicer — Bambu Studio là một ví dụ phổ biến — “cắt” mô hình 3D thành hàng trăm đến hàng nghìn lớp ngang rồi tạo ra file G-code, bản kịch bản lệnh mà máy đọc từng dòng. Tại đây người in quyết định chiều cao lớp in, mật độ và kiểu infill, vị trí đặt support cho những chi tiết trơ lơ trên không. Các lựa chọn này ảnh hưởng trực tiếp đến độ bền, độ mịn và thời gian in của sản phẩm.
Bước 3: Đầu nóng nấu và đùn nhựa
Đến lượt máy làm việc. Filament được kéo từ cuộn nhựa vào đầu đùn, đi vào đầu nóng ở nhiệt độ phù hợp với từng loại vật liệu cho đến khi chảy dẻo. Tốc độ kéo nhựa và tốc độ di chuyển đầu phun được đồng bộ chặt: nhựa vào bao nhiêu thì đùn ra bấy nhiêu, thiếu hoặc thừa đều tạo lỗi trên bề mặt thành phẩm.
Bước 4: Vẽ từng lớp trên đế in
Đầu in hoặc đế in di chuyển theo đúng tọa độ mà G-code chỉ ra, vẽ nét nhựa lấp đầy từng lớp. Lớp đầu tiên là bước sống còn: nó phải dính chặt vào đế, phẳng và đều, nếu không cả bản in sẽ trượt, móp hoặc bung khỏi đế từ sớm. Vì vậy trước mỗi lần in mới, việc căn chỉnh lớp đầu tiên luôn được làm cẩn thận, và các bản in có mặt đáy lớn cần chú ý chống cong vênh ngay từ đầu.
Bước 5: Tháo khỏi đế và hoàn thiện
Sau lớp cuối cùng, bản in nguội rồi được gỡ khỏi đế. Việc còn lại là xử lý hậu kỳ: gỡ support, lau chùi, lắp ghép chi tiết nếu là mô hình lắp ráp. Một số sản phẩm cần làm mịn thêm bề mặt; phần lớn thời gian “làm đẹp” nằm ở khâu này chứ không ở trên máy.
Những bộ phận chính quyết định chất lượng bản in
Đầu đùn và đầu nóng (hotend)
Cặp bộ phận này quyết định nhựa vào đều hay không đều. Đầu đùn (extruder) chịu trách nhiệm kéo filament với đúng lực, còn đầu nóng nấu nhựa và giữ nhiệt ổn định suốt nhiều giờ in liền. Đầu nóng tốt giúp in liên tục mà không tắc, nhất là với nhóm vật liệu kỹ thuật đòi hỏi nhiệt cao hơn nhựa thông dụng.
Đế in
Đế in là nơi lớp đầu tiên bám vào, nên độ phẳng và độ bám của bề mặt ảnh hưởng trực tiếp đến tỷ lệ thành công của bản in. Đế phẳng, bề mặt sạch, căn chỉnh đúng — bản in bắt đầu thuận thì toàn bộ quá trình suôn sẻ hơn hẳn. Bề mặt đế cũng quyết định vết của đáy sản phẩm, vì thế những mặt cần đẹp thường được đặt hướng lên lúc dàn file.
Hệ thống cấp vật liệu
Trên máy in một màu, filament đi từ một cuộn duy nhất nên phần cấp nhựa khá đơn giản. Trên máy nhiều màu, hệ thống cấp vật liệu phải xen kẽ nhiều cuộn nhựa theo đúng phân vùng màu trong file — đây là phần máy móc phức tạp nhất của tính năng đa màu.
Ghi chú từ Xưởng 3D: máy H2C xưởng đang chạy dùng đầu nóng Vortek™ có thể đổi đầu nóng, cho phép một lần in kết hợp tối đa 7 vật liệu hoặc màu khác nhau — ví dụ thân nhựa cứng liền khớp TPU dẻo, màu phân vùng ngay từ file, cùng đế support chuyên dụng tách rời để giữ bề mặt thành phẩm sạch. Cách hệ thống này chia màu và những đánh đổi khi in đa màu, bạn đọc kỹ hơn ở bài in 3D nhiều màu hoạt động thế nào.
Máy in 3D dùng những loại nhựa nào?
Tính linh hoạt về vật liệu là điểm cộng lớn nhất của FDM: mỗi loại nhựa có tính chất riêng, đổi filament là đổi được tính chất của sản phẩm. Dưới đây là nhóm vật liệu xưởng đang in hằng ngày, tóm tắt theo đặc trưng và mục đích dùng:
| Vật liệu | Đặc trưng | Thường dùng cho |
|---|---|---|
| PLA | Dễ in, bề mặt đẹp, cứng | Decor, mô hình, đồ chơi tĩnh |
| PETG | Dẻo dai hơn PLA, chịu va đập tốt hơn | Đồ dùng hằng ngày, chi tiết chịu tác động |
| ABS, ASA, PC | Nhóm kỹ thuật, chịu nhiệt cao hơn nhựa thông dụng | Chi tiết cần chịu nóng, dùng ngoài trời |
| TPU | Nhựa dẻo, đàn hồi | Khớp chuyển động, đệm, chi tiết co giãn |
| PA-CF, PET-CF, PPA-CF, Nylon | Gia cường sợi, chắc và nhẹ | Chi tiết kỹ thuật, phụ kiện chịu lực |
Nếu bạn phân vân giữa hai nhựa thông dụng nhất, bài so sánh PLA và PETG khác nhau thế nào giúp chọn nhanh theo đúng mục đích dùng. Một lưu ý nhỏ: bảng trên mô tả nhóm vật liệu, còn thông số cụ thể của từng sản phẩm luôn được xác nhận theo mẫu in thật trước khi gửi — xưởng không ước chung chất liệu cho cả danh mục.
Máy in 3D FDM khác gì máy in resin?
Bên cạnh FDM, thị trường còn dòng máy in resin (SLA/MSLA). Thay vì nấu sợi nhựa, máy resin làm đông nhựa lỏng bằng ánh sáng quét từng lớp, cho ra chi tiết cực mịn và phù hợp mô hình mini kích thước nhỏ. Đổi lại, quy trình nhiều khâu hơn: bản in cần rửa và đóng rắn thêm sau khi in, còn nhựa lỏng và chất thải cần được xử lý cẩn thận.
FDM đi theo hướng ngược lại: vật liệu dạng sợi sạch sẽ, khối bản in lớn hơn, chi phí vận hành thấp và sản phẩm in xong là đồ dùng chức năng cầm lên dùng được ngay. Với nhu cầu decor, đồ chơi và đồ dùng phổ thông, FDM là lựa chọn cân bằng giữa chi phí, độ bền và tốc độ; xưởng cũng chạy hoàn toàn trên dòng FDM.
In ở nhà và nhờ xưởng in khác nhau ở đâu?
Máy in FDM dùng tại nhà giờ đã dễ dùng hơn nhiều: tự in nhựa PLA cho mô hình trang trí hay đồ chơi đơn giản là điều khả thi ngay từ những bản in đầu tiên. Khác biệt nằm ở dải vật liệu và quy mô: nhóm nhựa kỹ thuật như ABS, ASA, PC hay gia cường sợi đòi hỏi kinh nghiệm tinh chỉnh lâu, máy in nhiều vật liệu đắt và cần vận hành đều tay, còn đơn in nhiều chi tiết thì máy phải xếp hàng in suốt nhiều ngày.
Vì thế nhiều người chọn kết hợp cả hai: tự in đồ nhỏ để vui tay nghề, còn sản phẩm cần độ bền, vật liệu riêng hoặc kích thước lớn thì gửi qua dịch vụ in 3D theo yêu cầu. Xưởng nhận file, đánh giá khả thi, đề xuất vật liệu và xác nhận phương án trước khi in — bạn không phải lo phần kỹ thuật.
Câu hỏi thường gặp
Máy in 3D in xong một sản phẩm mất bao lâu?
Thời gian phụ thuộc kích thước, chiều cao lớp, mật độ infill, số lượng chi tiết và loại vật liệu. Mô hình nhỏ thường xong trong vài giờ; mô hình lớn hoặc bộ lắp ráp nhiều món có thể cần cả ngày đến vài ngày. Khi nhận file, xưởng sẽ tính thời gian cụ thể cho từng đơn thay vì ước chung chung, vì cùng một mẫu đổi vật liệu hoặc tỉ lệ lấp đầy là thời gian đã đổi theo.
Sản phẩm in 3D có chắc chắn không?
Mức chắc chắn phụ thuộc vật liệu và thiết kế chi tiết. PLA cứng nhưng giòn hơn, PETG dai hơn, nhóm nhựa kỹ thuật và gia cường sợi chịu lực tốt nhất. Bài phân tích độ bền của đồ in 3D theo vật liệu nói kỹ hơn về chủ đề này.
Người mới hoàn toàn có thể tự in 3D được không?
Được, đặc biệt với máy FDM đời mới và nhựa PLA. Con đường ngắn nhất là bắt đầu từ file có sẵn, in mẫu nhỏ, học cách căn đế và đọc hiểu lỗi thường gặp. Chỉ khi cần vật liệu kỹ thuật, in nhiều màu nhiều vật liệu hoặc số lượng lớn thì nhờ xưởng mới tiết kiệm thời gian và chi phí thử sai hơn.
Muốn in theo ý tưởng của riêng mình thì cần chuẩn bị gì?
Bạn chỉ cần có file STL hoặc 3MF nếu đã dựng mô hình, hoặc mô tả rõ ý tưởng và kích thước mong muốn. Xưởng sẽ đánh giá, đề xuất vật liệu và báo phương án trước khi làm. Nếu chưa chắc hình dạng mình muốn, bạn có thể tham khảo các mẫu sẵn có như mô hình robot lắp ráp in 3D trong cửa hàng để hình dung mức chi tiết và cách hoàn thiện.
Tạm kết
Máy in 3D FDM hoạt động theo một logic rất đời thường: sợi nhựa được nấu chảy, đùn qua đầu phun nhỏ và vẽ vật thể từng lớp một, theo đúng kịch bản mà phần mềm slicer chuẩn bị sẵn. Mỗi thuật ngữ bạn từng nghe — chiều cao lớp, infill, support, lớp đầu tiên — đều là một khâu trong chuỗi ấy, và mỗi khâu đều có bài chi tiết trên blog để bạn đào sâu hơn khi cần. Còn khi muốn biến ý tưởng thành vật thật mà không cần tự vọc máy, từ đồ chơi in 3D đến decor bàn làm việc, xưởng luôn sẵn sàng in thử, kiểm tra và hoàn thiện trước khi giao.
