Kiến thức in 3D
Công nghệ in 3D là gì? Bản đồ FDM, SLA, SLS và ứng dụng
Th11
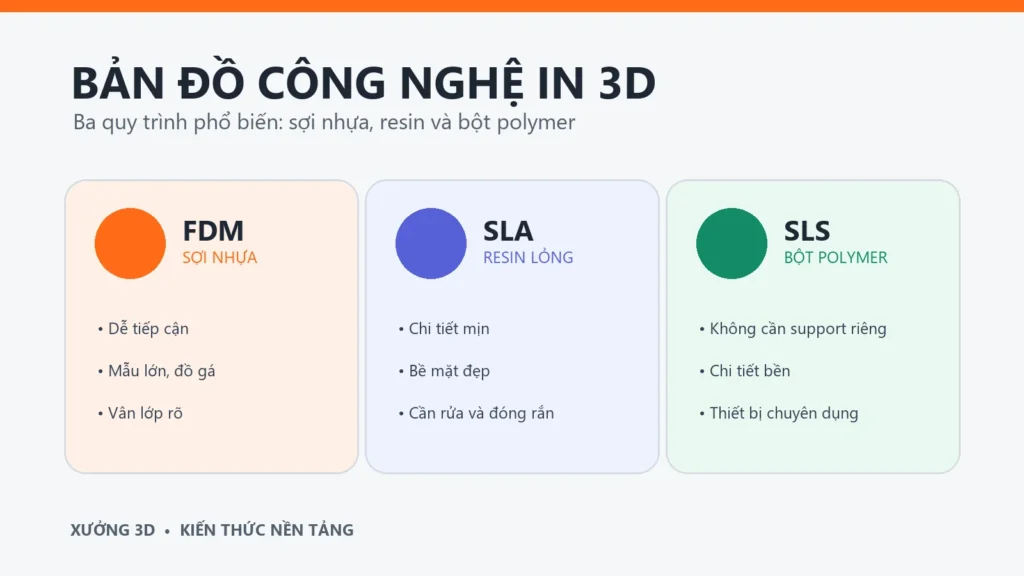
Công nghệ in 3D là nhóm quy trình tạo vật thể từ dữ liệu số bằng cách bổ sung vật liệu, thường theo từng lớp. Thay vì cắt bỏ vật liệu như tiện hoặc phay, máy chỉ đặt, đóng rắn hay liên kết vật liệu tại vùng cần thiết. Ba tên thường gặp nhất là FDM dùng sợi nhựa nóng chảy, SLA dùng nhựa quang hóa và SLS dùng bột polymer được thiêu kết. Mỗi quy trình có lợi thế riêng về chi phí, độ chi tiết, cơ tính, kích thước và hậu kỳ; vì vậy lựa chọn đúng phải bắt đầu từ yêu cầu của chi tiết, không phải từ quảng cáo về máy.
Bài này là bản đồ nền tảng cho người mới, người chuẩn bị đặt in và nhóm phát triển sản phẩm. Nội dung tổng hợp từ tiêu chuẩn ISO/ASTM, tài liệu NIST và tài liệu kỹ thuật của nhà sản xuất. Đây không phải báo cáo thử nghiệm của Xưởng 3D, nên không gán số đo độ bền hay độ chính xác của một máy cụ thể cho toàn bộ công nghệ. Khi cần ra quyết định sản xuất, hãy kiểm tra lại datasheet vật liệu, profile máy và mẫu thử thực tế.
In 3D là gì và khác gia công truyền thống ở đâu?
Theo ISO/ASTM 52900:2021, sản xuất bồi đắp áp dụng nguyên lý tạo hình bằng cách bổ sung vật liệu liên tiếp để tạo hình học ba chiều. NIST cũng mô tả quy trình này bắt đầu từ thiết kế số và xây vật thể theo lớp. Điểm cốt lõi không nằm ở việc máy có đầu phun hay laser, mà ở cách vật liệu được thêm vào có kiểm soát dựa trên dữ liệu 3D.
Gia công cắt gọt bắt đầu từ phôi rồi loại bỏ phần dư. Ép phun cần khuôn để tạo hình lặp lại với sản lượng lớn. In 3D đi thẳng từ mô hình số đến chi tiết, nên đặc biệt hữu ích khi hình học phức tạp, cần cá nhân hóa, phải thay đổi thiết kế nhanh hoặc số lượng chưa đủ lớn để đầu tư khuôn. Đổi lại, thời gian tạo từng chi tiết thường dài hơn quy trình sản xuất hàng loạt, bề mặt có thể cần hậu kỳ và tính chất vật liệu phụ thuộc mạnh vào hướng tạo lớp.
Vì vậy, nói “in 3D ít lãng phí hơn” chỉ đúng trong một số bối cảnh. Quy trình có thể giảm phoi so với cắt gọt, nhưng vẫn phát sinh support, brim, nhựa xả màu, bột không tái sử dụng hoàn toàn, dung môi rửa hoặc chi tiết lỗi. Đánh giá hợp lý phải tính cả vật liệu phụ, điện năng, hậu kỳ và tỷ lệ thành công.
Từ file 3D đến sản phẩm: năm bước chung
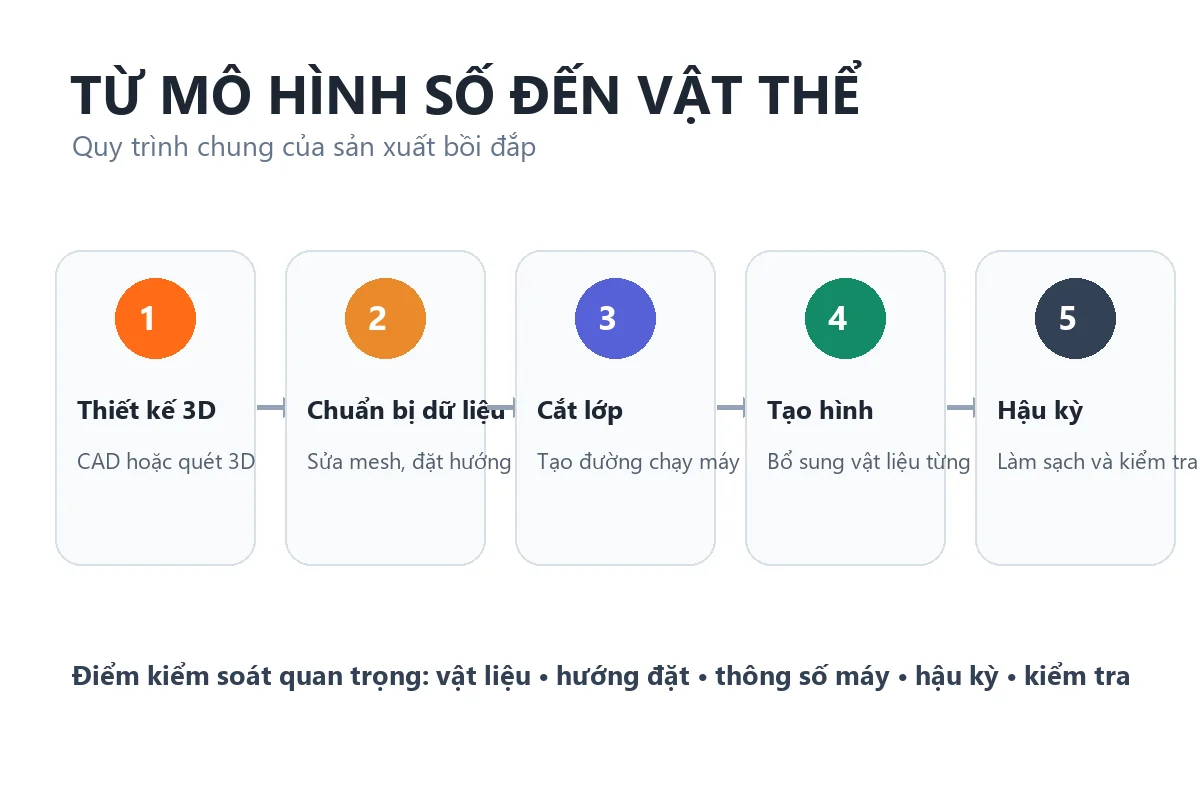
- Tạo mô hình số: thiết kế bằng CAD, dựng hình hữu cơ hoặc quét một vật thể có sẵn. File nguồn nên giữ kích thước, đơn vị và ý định thiết kế rõ ràng.
- Chuẩn bị dữ liệu: sửa bề mặt hở, mặt ngược, chi tiết quá mỏng; chọn hướng đặt và bố trí nhiều chi tiết trên vùng tạo hình.
- Cắt lớp: phần mềm chuyển hình học thành các lát và đường chạy máy. Với FDM, người dùng thường gặp STL hoặc 3MF, sau đó tạo G-code. Bạn có thể đọc thêm file STL là gì và cách chuẩn bị STL trong Bambu Studio.
- Tạo hình: máy đùn, đóng rắn hoặc liên kết vật liệu theo từng lớp. Cảm biến và phần mềm điều khiển giữ chuyển động, nhiệt, năng lượng và trình tự trong giới hạn đã đặt.
- Hậu kỳ và kiểm tra: tháo support hoặc bột, rửa, đóng rắn bổ sung, xử lý bề mặt, lắp ghép và đo các kích thước quan trọng.
Chất lượng không chỉ do độ phân giải danh nghĩa. Dữ liệu đầu vào, vật liệu, hiệu chuẩn, độ ổn định nhiệt, hướng đặt, support và thao tác hậu kỳ đều có thể thay đổi kết quả. Hai chi tiết tạo bằng cùng một công nghệ nhưng khác máy, vật liệu hoặc profile không nên được xem là tương đương.
Bản đồ bảy nhóm công nghệ sản xuất bồi đắp
Tiêu chuẩn chia sản xuất bồi đắp thành bảy nhóm quy trình: đùn vật liệu, quang trùng hợp trong bể, hợp nhất lớp bột, phun chất kết dính, phun vật liệu, lắng đọng năng lượng định hướng và cán lớp. FDM thuộc nhóm đùn vật liệu; SLA thuộc quang trùng hợp trong bể; SLS thuộc hợp nhất lớp bột. Ba quy trình này phổ biến khi nói về polymer, nhưng chúng không đại diện cho toàn bộ ngành in 3D.
| Nhóm quy trình | Cách tạo hình khái quát | Ví dụ thường gặp |
|---|---|---|
| Đùn vật liệu | Đẩy vật liệu qua đầu phun theo đường đã tính | FDM/FFF |
| Quang trùng hợp trong bể | Dùng ánh sáng làm rắn nhựa quang hóa | SLA, DLP, MSLA |
| Hợp nhất lớp bột | Dùng nhiệt hoặc năng lượng liên kết vùng bột chọn lọc | SLS polymer, các quy trình kim loại tương ứng |
| Phun chất kết dính | Phun chất kết dính lên nền bột | Binder jetting |
| Phun vật liệu | Phun giọt vật liệu rồi đóng rắn | Material jetting |
| Lắng đọng năng lượng định hướng | Cấp vật liệu và năng lượng vào vùng lắng đọng | DED |
| Cán lớp | Liên kết các tấm vật liệu theo lớp | Sheet lamination |
FDM: dễ tiếp cận, linh hoạt và phù hợp chi tiết lớn
FDM là tên quen thuộc của quy trình đùn sợi nhựa nóng chảy; thuật ngữ chung thường dùng là material extrusion hoặc FFF. Máy kéo filament vào hotend, làm mềm vật liệu rồi đùn qua nozzle. Cụm đầu in và bàn máy chuyển động để đặt từng đường nhựa; lớp mới liên kết với lớp trước khi nhiệt và áp lực tiếp xúc phù hợp.
Ưu điểm lớn của FDM là máy và vật liệu phong phú, kích thước tạo hình dễ mở rộng, thao tác tương đối sạch và chi phí khởi đầu thấp. PLA phù hợp mẫu ý tưởng và đồ trang trí; PETG cân bằng khả năng gia công và độ dai; TPU dành cho chi tiết mềm; ABS, ASA, nylon và composite mở rộng sang môi trường kỹ thuật nhưng đòi hỏi kiểm soát nhiệt, thông gió hoặc nozzle phù hợp. Bài so sánh PLA và PETG giúp thu hẹp lựa chọn cho nhiều nhu cầu thông dụng.
Giới hạn của FDM là vân lớp, chi tiết rất nhỏ khó sắc như resin và độ bền không đồng đều theo hướng. Vùng overhang có thể cần support, mặt tiếp xúc support thường kém đẹp hơn. Chất lượng còn phụ thuộc đường kính nozzle và chiều cao lớp; xem thêm cách chọn chiều cao lớp theo đầu phun. FDM phù hợp mô hình kích thước vừa và lớn, vỏ hộp, đồ gá, phụ kiện, mẫu thử chức năng và sản phẩm cá nhân hóa khi yêu cầu bề mặt cho phép.
SLA: chi tiết cao và bề mặt mịn từ resin quang hóa
SLA thuộc nhóm quang trùng hợp trong bể. Ánh sáng được điều khiển để làm rắn chọn lọc lớp resin lỏng. Tùy kiến trúc máy, nguồn sáng có thể quét bằng laser hoặc chiếu theo vùng qua hệ DLP hay màn hình LCD. Trong giao tiếp phổ thông, nhiều người gọi chung các máy resin để bàn là SLA, nhưng khi đọc tài liệu kỹ thuật nên phân biệt cơ chế phơi sáng.
SLA nổi bật ở khả năng tái tạo chi tiết nhỏ, cạnh sắc và bề mặt mịn. Nó thường được chọn cho tượng mini, master đúc, mẫu trưng bày, chi tiết cần bề mặt tốt và một số ứng dụng nha khoa hoặc y tế có quy trình vật liệu riêng. Tuy nhiên, tên “resin” không đồng nghĩa mọi vật liệu đều an toàn cho da, thực phẩm hoặc mục đích y tế. Chỉ được sử dụng khi datasheet, chứng nhận và quy trình hậu kỳ của đúng vật liệu đáp ứng yêu cầu.
Workflow SLA có thêm các bước quản lý resin chưa đóng rắn, rửa chi tiết, tháo support và đóng rắn bổ sung theo hướng dẫn nhà sản xuất. Găng tay, thông gió và xử lý chất thải là phần của quy trình, không phải tùy chọn trang trí. Chi tiết có thể nhạy với tia UV, giòn hoặc biến đổi theo thời gian tùy loại resin. Vì thế SLA phù hợp khi độ chi tiết và bề mặt quan trọng hơn sự đơn giản của hậu kỳ.
SLS: bột polymer tự đỡ và tự do hình học cao
SLS dùng nguồn năng lượng để thiêu kết chọn lọc các vùng trong lớp bột polymer, phổ biến là nylon. Sau mỗi lớp, hệ thống trải một lớp bột mới rồi tiếp tục. Khối bột xung quanh nâng đỡ chi tiết trong quá trình tạo hình, nên nhiều hình học phức tạp không cần cấu trúc support riêng như FDM hoặc SLA.
Lợi thế này cho phép xếp nhiều chi tiết trong thể tích làm việc, tạo kênh bên trong, khớp lắp và cơ cấu phức tạp. Chi tiết nylon SLS thường phù hợp mẫu chức năng, đồ gá, vỏ và lô sản xuất nhỏ. Bề mặt có xu hướng hơi nhám hoặc dạng hạt, cần phun sạch bột và có thể nhuộm, đánh bóng hoặc phủ tùy yêu cầu.
SLS không phải lựa chọn gia đình phổ biến vì máy, quản lý bột, làm sạch và kiểm soát môi trường phức tạp hơn. Bột thu hồi cũng không nên mặc định tái sử dụng 100%; tỷ lệ pha bột mới phụ thuộc vật liệu và quy trình. SLS đáng cân nhắc khi hình học, tính năng và khả năng xếp lô bù được chi phí thiết bị cùng hậu kỳ.
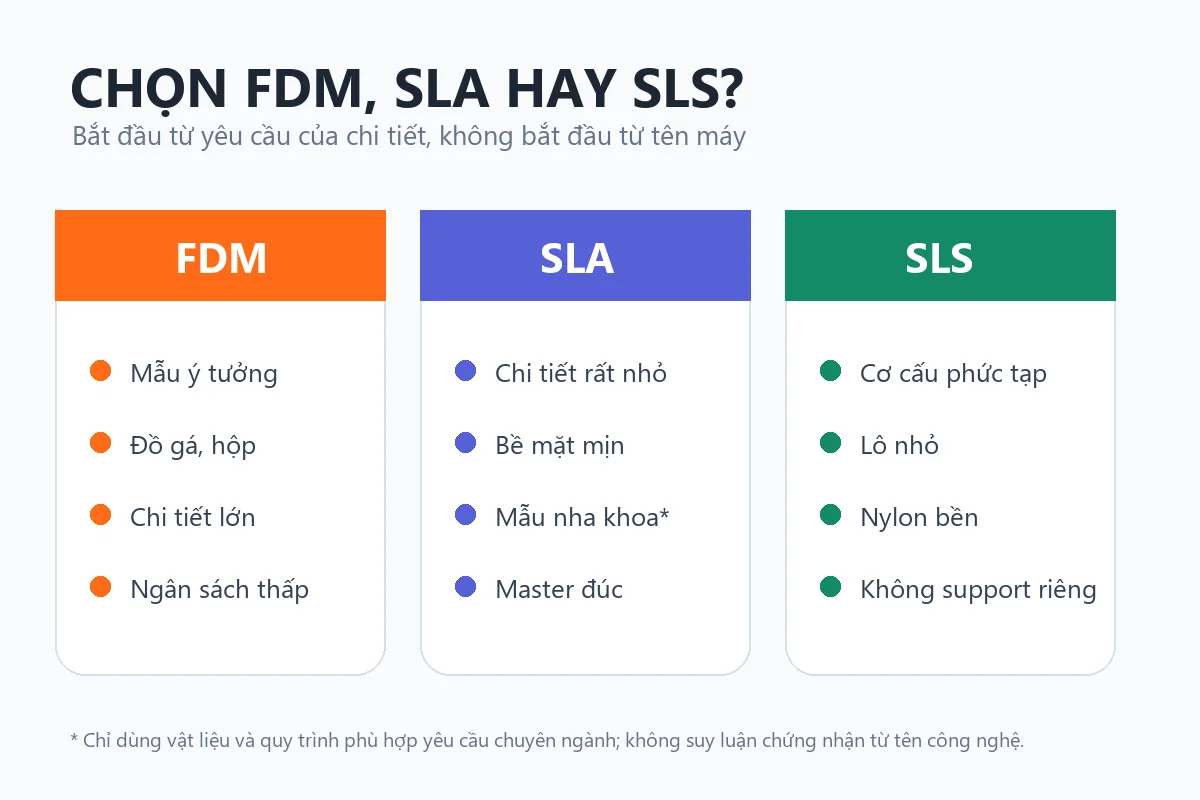
So sánh nhanh FDM, SLA và SLS
Nếu đang cân nhắc hai quy trình phổ biến cho polymer, xem hướng dẫn so sánh FDM và SLA theo từng loại sản phẩm để đối chiếu bề mặt, vật liệu, support và hậu kỳ.
| Tiêu chí | FDM | SLA | SLS |
|---|---|---|---|
| Dạng vật liệu | Filament nhiệt dẻo | Resin quang hóa lỏng | Bột polymer |
| Điểm mạnh | Dễ tiếp cận, mẫu lớn, vật liệu đa dạng | Chi tiết nhỏ, bề mặt mịn | Hình học phức tạp, chi tiết chức năng |
| Support | Thường cần cho vùng nhô | Thường cần để giữ và thoát resin | Bột xung quanh tự đỡ |
| Hậu kỳ | Tháo support, làm sạch bề mặt | Rửa và đóng rắn bổ sung | Làm nguội, lấy bột, phun sạch |
| Ứng dụng điển hình | Mẫu ý tưởng, đồ gá, vỏ, decor | Miniature, master, mẫu bề mặt | Lô nhỏ, nylon chức năng, kênh phức tạp |
| Rào cản vận hành | Thấp đến trung bình | Trung bình; cần quản lý hóa chất | Cao; cần quản lý bột và thiết bị |
Bảng trên chỉ là định hướng. Độ chính xác, tốc độ và cơ tính không có một con số cố định cho cả công nghệ. Chúng phụ thuộc model máy, kích thước chi tiết, vật liệu, hướng đặt, độ dày lớp, chiến lược quét hoặc đường chạy và tiêu chí đo. Một máy FDM được hiệu chuẩn tốt có thể chính xác hơn một máy resin dùng sai profile; một chi tiết SLS chưa chắc phù hợp nhiệt độ làm việc nếu chọn sai nylon.
Cách chọn công nghệ in 3D theo yêu cầu thực tế
1. Xác định chức năng trước hình thức
Chi tiết chỉ để nhìn, dùng để kiểm tra lắp ráp hay phải chịu tải? Có tiếp xúc nhiệt, tia UV, hóa chất, da hoặc thực phẩm không? Cần độ cứng, độ dẻo hay khả năng va đập? Câu trả lời quyết định nhóm vật liệu và quy trình phù hợp hơn việc bắt đầu bằng màu sắc.
2. Đánh dấu kích thước và bề mặt quan trọng
Không phải mọi bề mặt đều cần đẹp như nhau. Hãy đánh dấu lỗ lắp, mặt tỳ, ren, khớp, logo và vùng người dùng nhìn thấy. SLA thường có lợi thế cho chi tiết nhỏ; FDM dễ mở rộng kích thước; SLS thuận lợi cho kênh và cơ cấu phức tạp. Dung sai vẫn phải được thử bằng coupon hoặc một phần nhỏ trước khi sản xuất cả lô.
3. Tính toàn bộ workflow, không chỉ thời gian máy chạy
FDM có thể mất thời gian tháo support và xử lý vân lớp. SLA cần rửa, sấy và post-cure. SLS cần chu kỳ làm nguội và khâu lấy bột. Chi phí thực tế gồm thiết lập, vật liệu, thời gian máy, nhân công hậu kỳ, kiểm tra, chi tiết lỗi và đóng gói. Với lô lớn, ép phun hoặc phương pháp truyền thống có thể kinh tế hơn dù chi phí khuôn ban đầu cao.
4. In mẫu thử đúng mục tiêu
Mẫu thử không nhất thiết là toàn bộ sản phẩm. Có thể cắt riêng vùng ngàm, lỗ vít, chữ nhỏ hoặc bề mặt cong. Ghi lại file, máy, vật liệu, hướng đặt, profile và phép đo. Nếu dùng FDM, bài nguyên lý hoạt động của máy in 3D FDM giúp hiểu biến số cơ bản trước khi đánh giá.
Ứng dụng tiêu biểu của in 3D
- Tạo mẫu nhanh: kiểm tra kích thước, thao tác, hình dáng và phản hồi người dùng trước khi làm khuôn.
- Đồ gá và dụng cụ: tạo jig, fixture, dưỡng kiểm tra, khay hoặc tay cầm theo đúng công đoạn.
- Sản phẩm cá nhân hóa: đổi tên, kích thước, hình học hoặc cấu hình cho từng người dùng.
- Sản xuất số lượng nhỏ: phù hợp khi thiết kế còn thay đổi, nhiều biến thể hoặc thị trường chưa đủ lớn để làm khuôn.
- Mô hình và giáo dục: trực quan hóa kiến trúc, cơ cấu, địa hình, phân tử và ý tưởng thiết kế.
- Phụ tùng và sửa chữa: tái tạo chi tiết ngừng sản xuất khi có quyền sử dụng thiết kế và vật liệu đáp ứng điều kiện làm việc.
In 3D nhiều màu mở thêm khả năng thể hiện nhãn, ký hiệu và phối màu, nhưng cũng có thể tăng nhựa xả và thời gian đổi vật liệu. Nếu quan tâm, xem bài in 3D nhiều màu hoạt động thế nào. Để tham khảo các nhóm sản phẩm thực tế, bạn có thể xem cửa hàng sản phẩm in 3D của Xưởng 3D.
Những giới hạn cần hiểu trước khi đặt in
- Chi tiết in 3D không tự động bền hơn hoặc nhẹ hơn sản phẩm truyền thống; thiết kế và vật liệu quyết định kết quả.
- Độ chính xác quảng cáo của máy không thay thế kiểm tra dung sai trên chi tiết thật.
- Hướng tạo lớp có thể làm cơ tính không đồng đều; vùng chịu lực cần được định hướng và thiết kế phù hợp.
- Vật liệu cùng tên thương mại vẫn có thể khác công thức giữa nhà sản xuất.
- Chi tiết dùng trong y tế, điện, thực phẩm, an toàn lao động hoặc tải trọng cao cần tiêu chuẩn, truy xuất và kiểm định tương ứng.
- Bản quyền file, nhãn hiệu và quyền sản xuất phải được kiểm tra trước khi sao chép hoặc bán sản phẩm.
Checklist gửi yêu cầu in 3D
- Gửi file gốc hoặc STL/3MF cùng đơn vị kích thước.
- Mô tả công năng, môi trường sử dụng và tải dự kiến.
- Đánh dấu kích thước, dung sai và bề mặt quan trọng.
- Nêu số lượng, màu, thời hạn và yêu cầu hậu kỳ.
- Cho biết vùng có thể thay đổi thiết kế hoặc chia chi tiết.
- Xác nhận quyền sử dụng file và yêu cầu bảo mật nếu có.
- Duyệt mẫu thử trước khi chạy cả lô khi chi tiết có lắp ghép hoặc chịu tải.
Câu hỏi thường gặp
FDM, SLA hay SLS cho người mới?
FDM thường dễ tiếp cận nhất vì máy, filament và tài liệu phong phú. Nếu mục tiêu là miniature hoặc bề mặt rất mịn, SLA đáng cân nhắc nhưng phải chấp nhận quy trình resin và hậu kỳ. SLS phù hợp hơn với dịch vụ chuyên nghiệp và lô chi tiết chức năng.
Công nghệ nào cho sản phẩm bền nhất?
Không thể kết luận chỉ từ tên công nghệ. Độ bền phụ thuộc vật liệu, hướng lớp, hình học, môi trường và chế độ tải. Hãy xác định yêu cầu cơ học rồi so sánh datasheet và mẫu thử của đúng quy trình.
In 3D có thay thế ép phun không?
Không trong mọi trường hợp. In 3D có lợi thế ở mẫu thử, biến thể và số lượng nhỏ; ép phun thường có giá thành mỗi chi tiết tốt hơn khi sản lượng đủ lớn và thiết kế ổn định. Hai phương pháp thường bổ trợ nhau trong vòng đời sản phẩm.
File STL có đủ để báo giá chính xác không?
STL cho biết hình học bề mặt nhưng không mô tả đầy đủ vật liệu, dung sai, công năng và mức hoàn thiện. Báo giá đáng tin cậy cần thêm số lượng, môi trường dùng, bề mặt quan trọng và thời hạn.
Kết luận và bước tiếp theo
In 3D là một hệ sinh thái quy trình, không phải một loại máy duy nhất. FDM phù hợp khi cần linh hoạt, kích thước và chi phí dễ tiếp cận; SLA mạnh về chi tiết và bề mặt; SLS mở rộng tự do hình học cùng khả năng tạo chi tiết nylon chức năng. Bước tiếp theo là viết yêu cầu của chi tiết theo chức năng, kích thước, vật liệu, số lượng và hậu kỳ, sau đó chọn quy trình và in mẫu thử có kiểm soát.
Nguồn tham khảo
- ISO/ASTM 52900:2021 – Fundamentals and vocabulary, phiên bản được ISO xác nhận còn hiện hành năm 2025.
- NIST – What is Additive Manufacturing?
- NIST – Additive Manufacturing Technologies
- Formlabs – FDM vs. SLA vs. SLS comparison. Đây là nguồn nhà sản xuất; bài chỉ dùng để đối chiếu workflow và không xem là đánh giá độc lập.
